Введение в производство гипсового порошка для сантехнической отрасли
Сантехническая промышленность предъявляет особые требования к качеству гипсового порошка, используемого для изготовления форм и моделей. В отличие от строительного гипса, формовочный гипс должен обладать высокой прочностью, точной усадкой и стабильной скоростью схватывания. Именно поэтому выбор правильного оборудования для помола и классификации гипса становится критическим фактором экономической эффективности и качества конечной продукции. В данной статье мы подробно рассмотрим все аспекты технологических линий для производства гипсового порошка, ориентированных на нужды производителей сантехники.
Сырье и этапы технологического процесса
Основным сырьем служит природный гипсовый камень (двуводный сульфат кальция CaSO₄·2H₂O) или синтетический гипс, получаемый как побочный продукт химических производств. Технологическая цепочка включает следующие ключевые этапы: первичное дробление, сушку (при необходимости), тонкое измельчение, дегидратацию (обжиг) до полугидрата, а также классификацию по тонине помола. Каждый из этих этапов требует специфического оборудования, работающего в определенном режиме.
На начальной стадии гипсовый камень, размером до 300-500 мм, проходит через щековую дробилку. Многие производители совершают ошибку, игнорируя важность вторичного или третичного дробления для крупных кусков. Однако более важным является этап тонкого измельчения, поскольку именно здесь формируется удельная поверхность частиц, от которой напрямую зависит водопотребность гипсового теста и, как следствие, прочность готовых форм для санитарной керамики.
Типы мельничного оборудования: сравнительный анализ
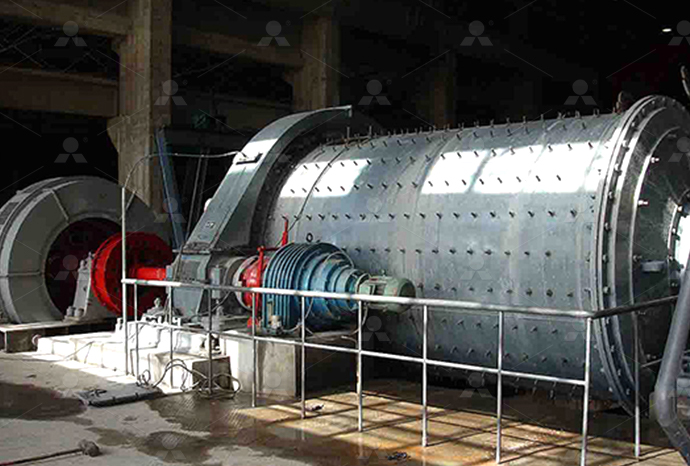
Для получения гипсового порошка с тониной помола, необходимой для сантехники (обычно остаток на сите 0,2 мм не более 1-2%), применяются три основных типа оборудования: маятниковые (роликовые) мельницы, валковые мельницы с воздушной сепарацией и шаровые мельницы. Каждый тип имеет свои преимущества и ограничения с точки зрения энергоэффективности и гранулометрического состава продукта.
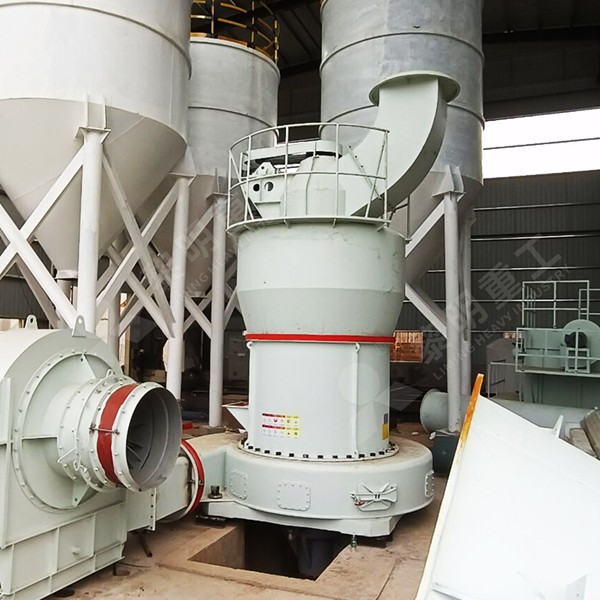
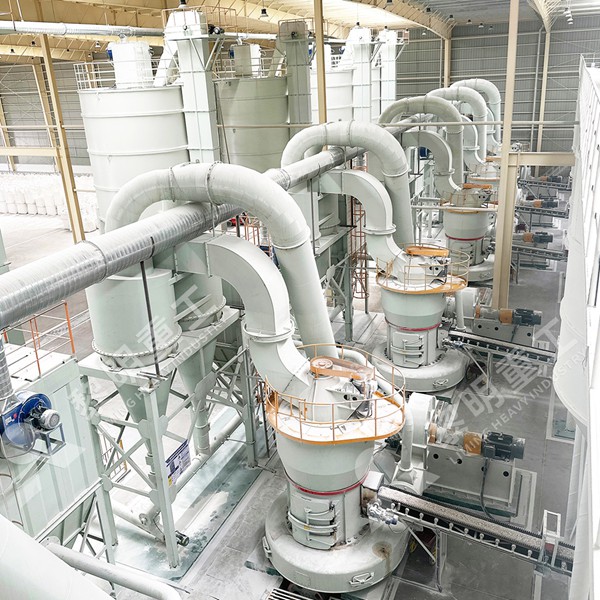
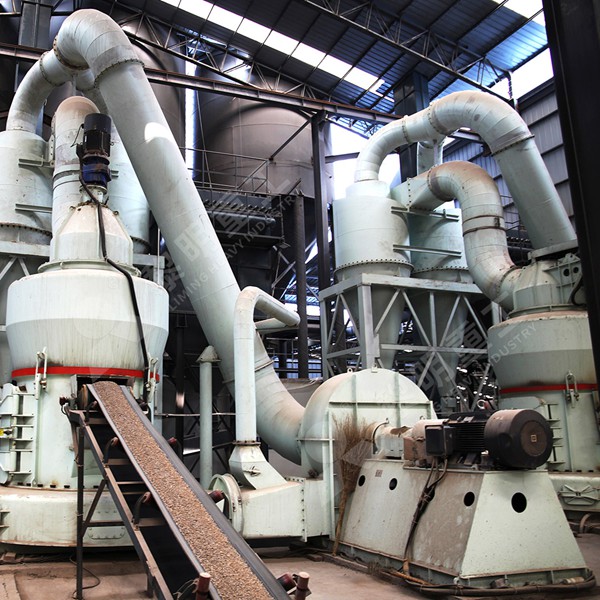
Маятниковые мельницы типа Raymond уже десятилетиями используются в гипсовой отрасли благодаря своей надежности и возможности тонкой регулировки. Однако при производстве высококачественного формовочного гипса все чаще применяются вертикальные валковые мельницы (VRM), которые совмещают процессы сушки, помола и классификации в одном агрегате, что существенно упрощает технологическую схему и снижает удельные энергозатраты.
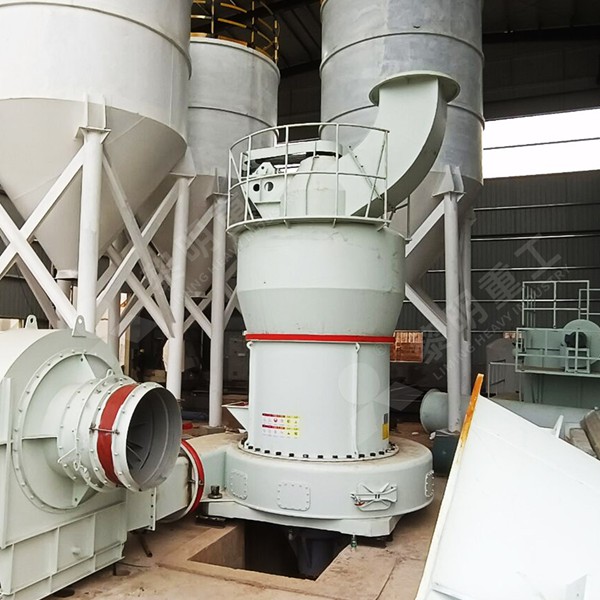
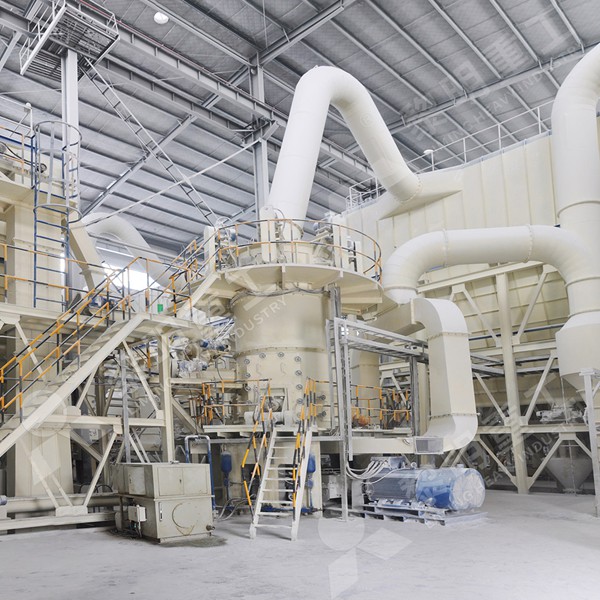
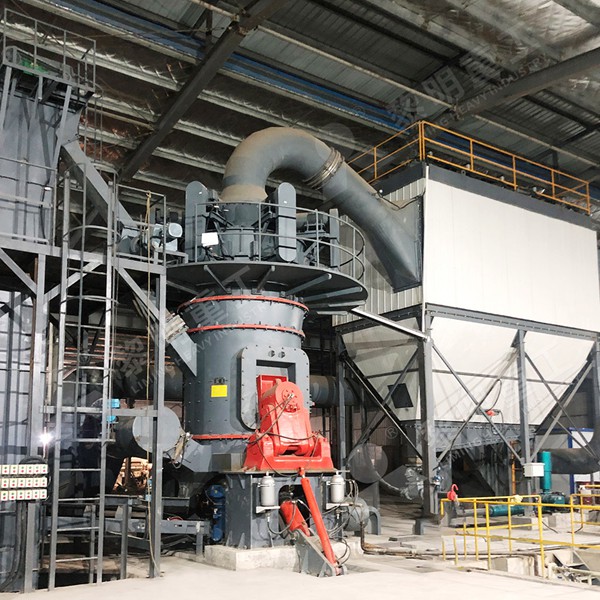
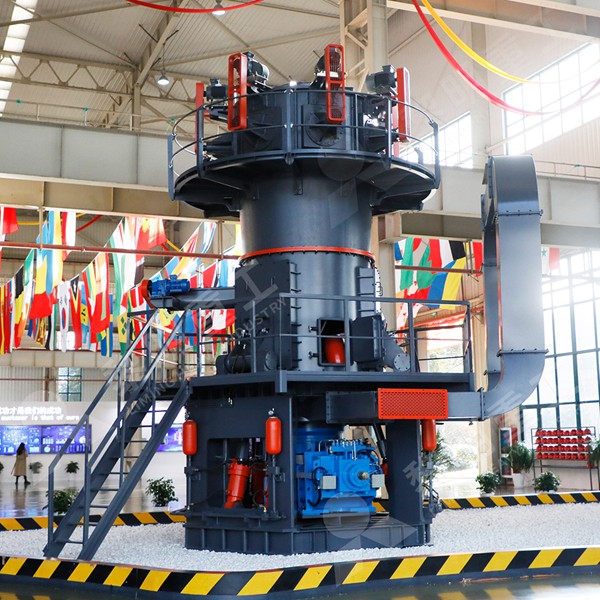
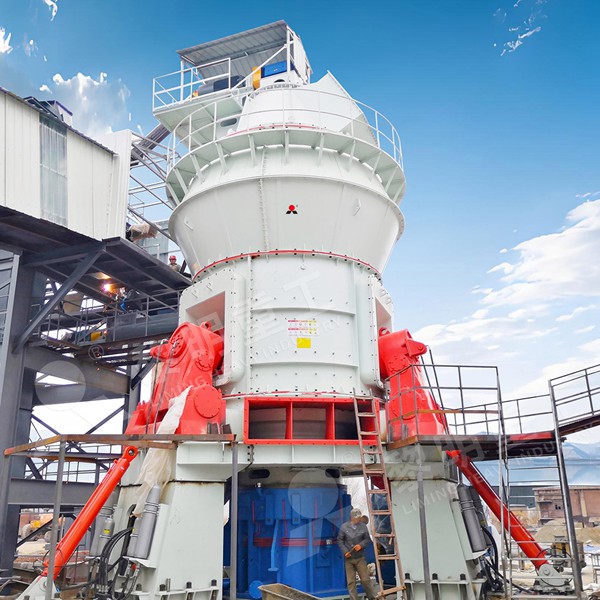
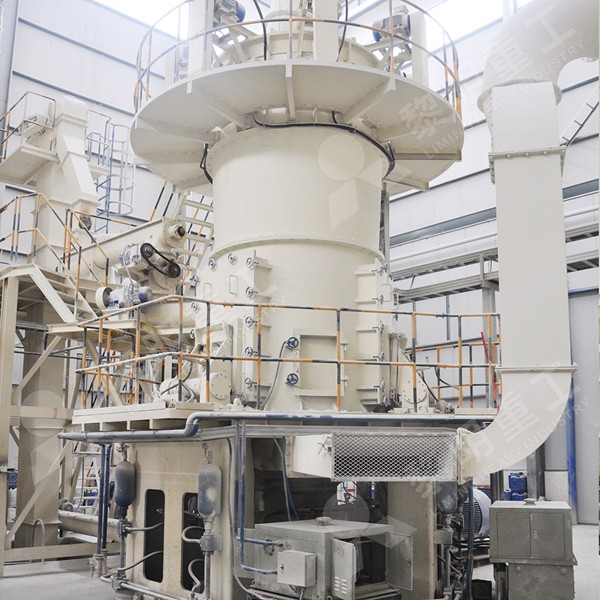
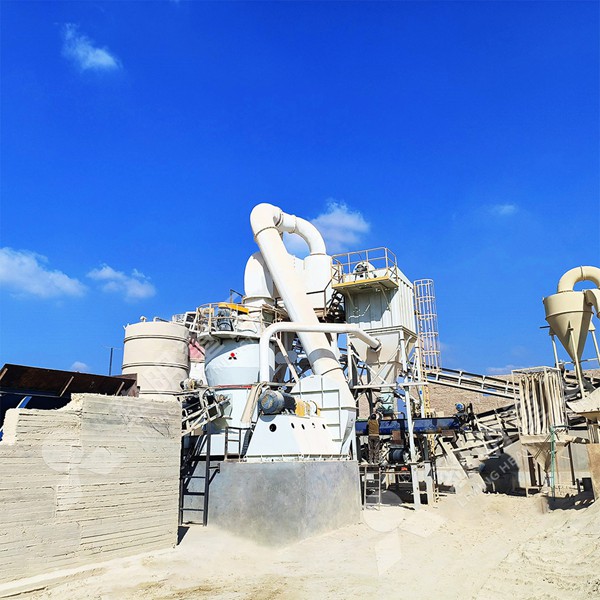
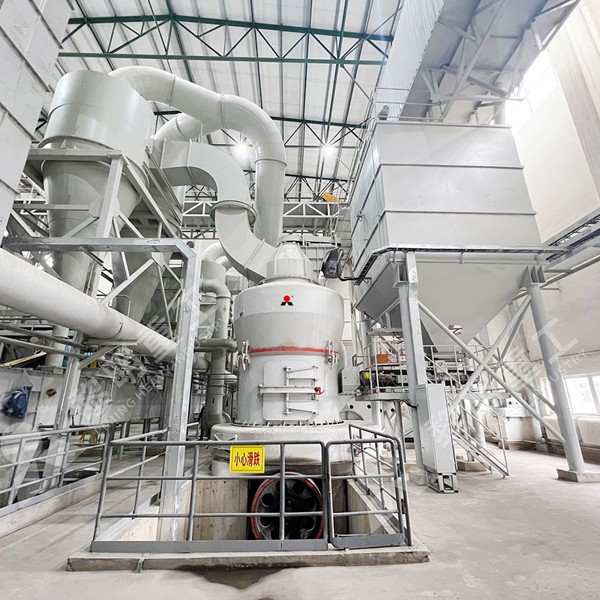
Вертикальная валковая мельница серии LM
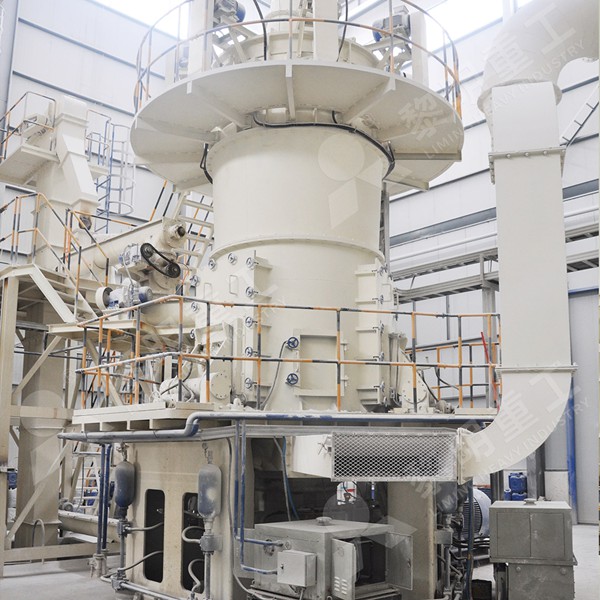
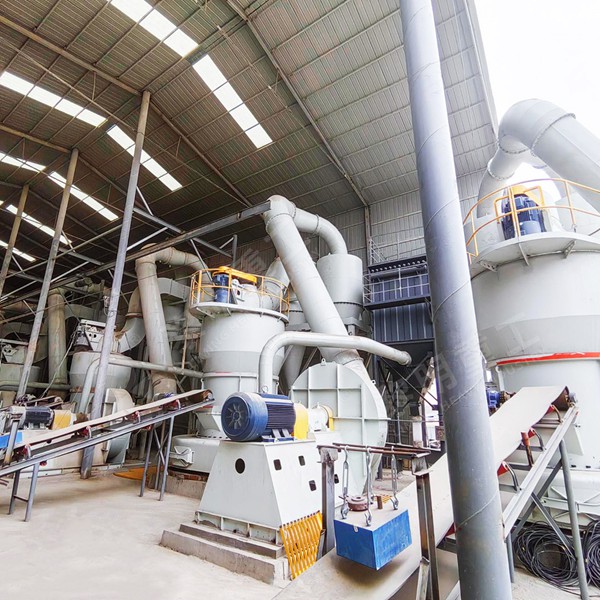
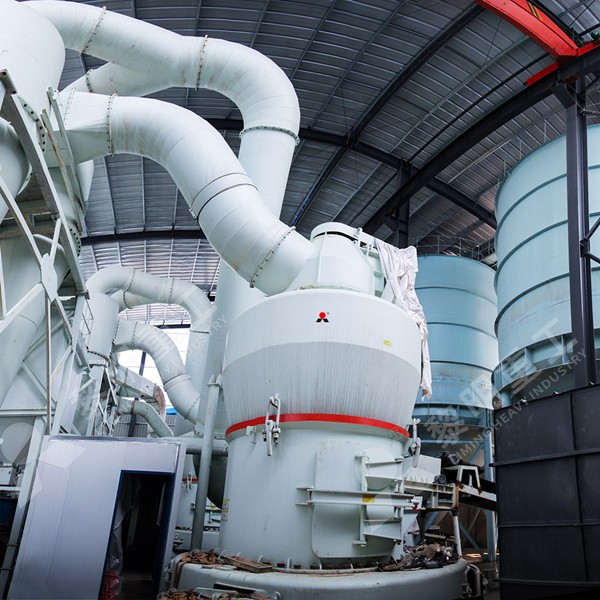
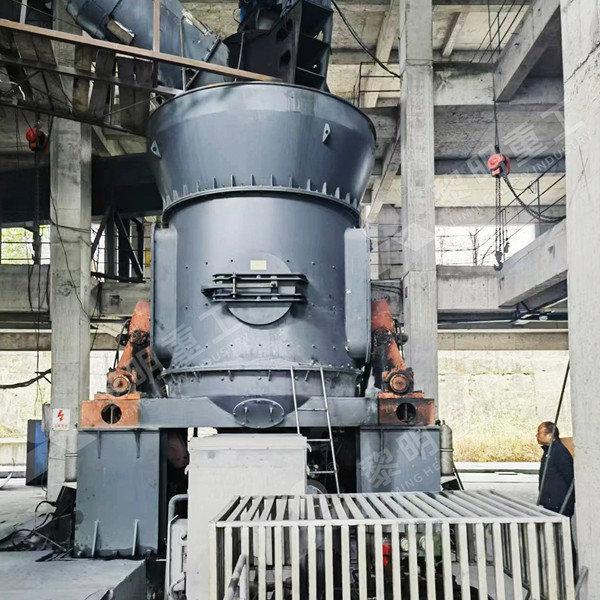
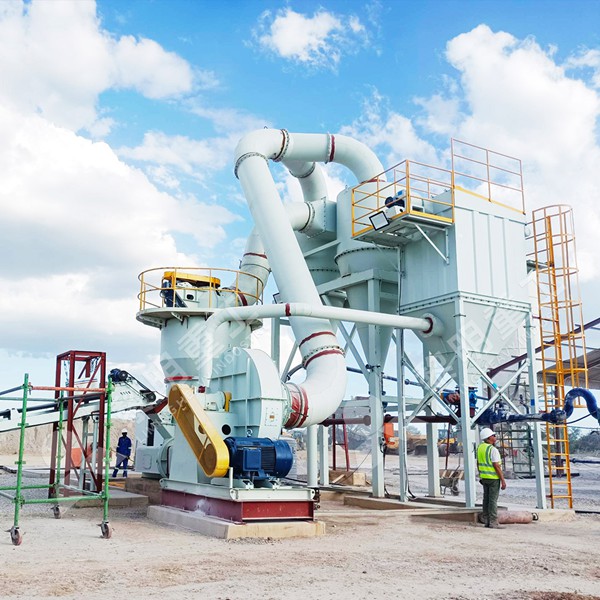
Наша компания, LIMING HEAVY INDUSTRY, предлагает инновационное решение в виде вертикальной мельницы LM. Данное оборудование обладает интегрированной системой сушки и сепарации, что позволяет перерабатывать гипсовый камень с высокой влажностью без предварительной сушки в отдельном аппарате. Мельница LM использует гидравлический прижим валков, обеспечивающий стабильное давление помола независимо от толщины слоя материала. Это особенно важно при получении порошков с узким фракционным составом, которые необходимы для точного литья сантехнических изделий.
Ключевым преимуществом мельницы LM для сантехнического производства является возможность получения продукта с высокой степенью однородности частиц. Благодаря встроенному динамическому сепаратору достигается точная настройка тонкости помола от 10 до 400 тонн в час в зависимости от модели. Интеграция сушки и помола исключает потери тепла и сокращает количество точек выброса пыли, что делает производство более экологичным — фактор, который становится решающим при модернизации старых заводов в условиях жестких природоохранных требований.
Мешалки и системы дегидратации
После стадии грубого помола гипс подвергается термической обработке в гипсоварочных котлах или в специальных печах. Однако технология LIMING позволяет организовать процесс так, что дегидратация происходит непосредственно в мельнице за счет горячего воздуха. Тем не менее, для производств, использующих традиционную схему с обжигом в котлах, критически важна подача материала с постоянной насыпной плотностью. Здесь мы рекомендуем применять наши микропорошковые мельницы MW, способные обеспечить сверхтонкий помол (до 325-3250 меш) для специальных составов высокой точности.
Важно отметить, что для сантехнической отрасли крайне вредно наличие в порошке недожженных или пережженных зерен. Поэтому вопрос эффективности классификации стоит на первом месте. Система пылеулавливания с импульсными фильтрами, которой оснащаются наши установки, позволяет возвращать в цикл уловленные частицы и предотвращает перегрев оборудования.
Линия на базе мельницы европейского типа MTW
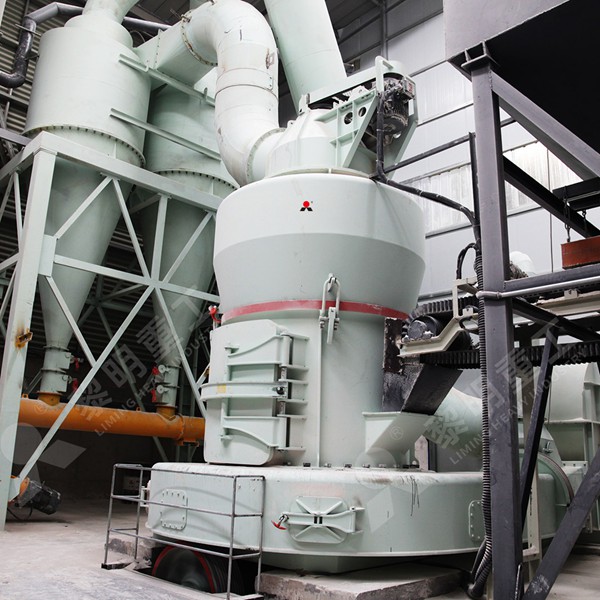
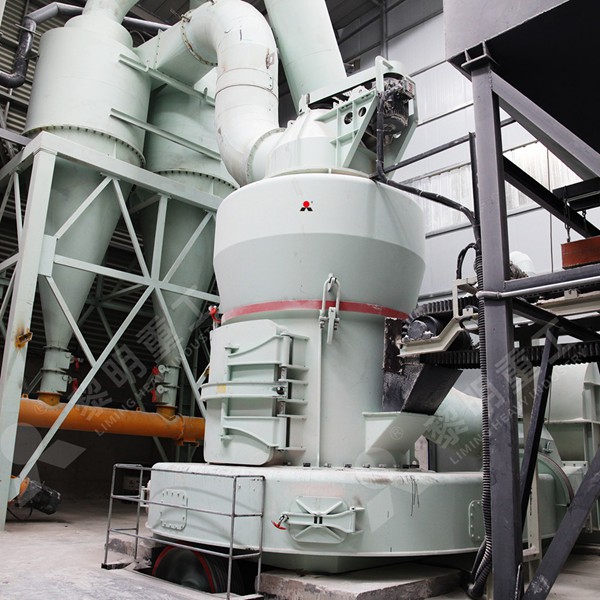
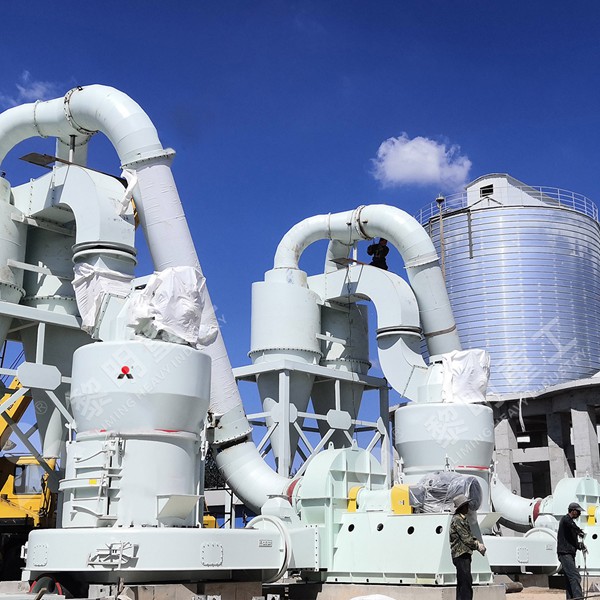
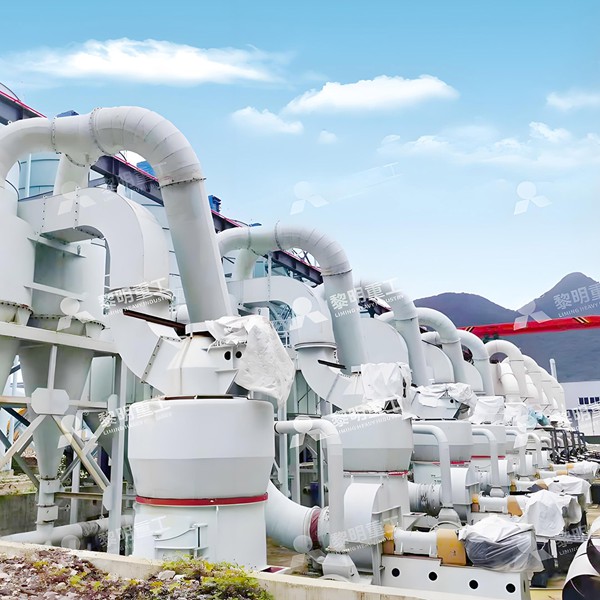
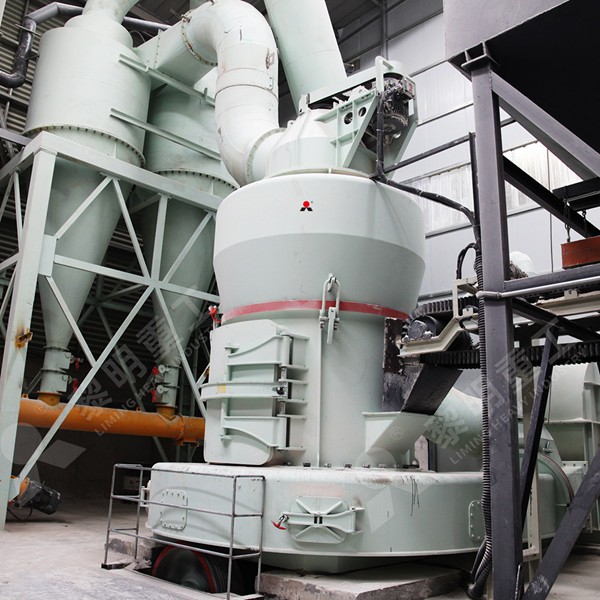
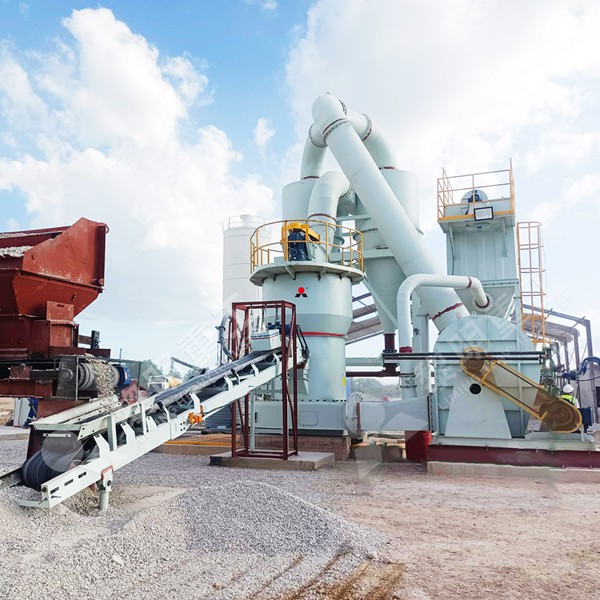
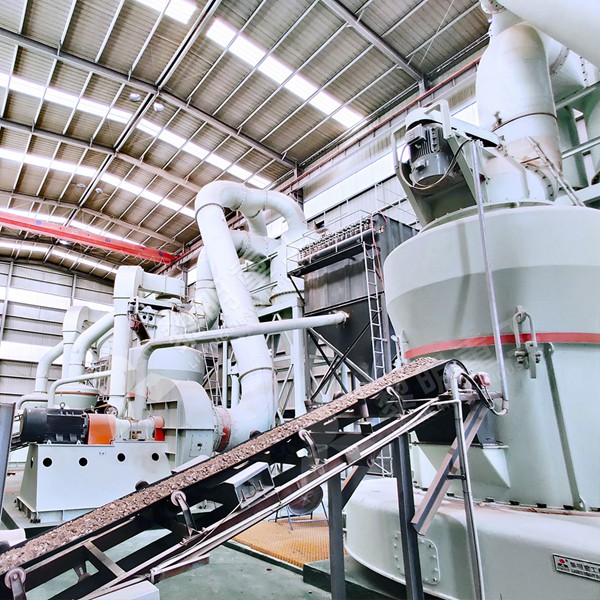
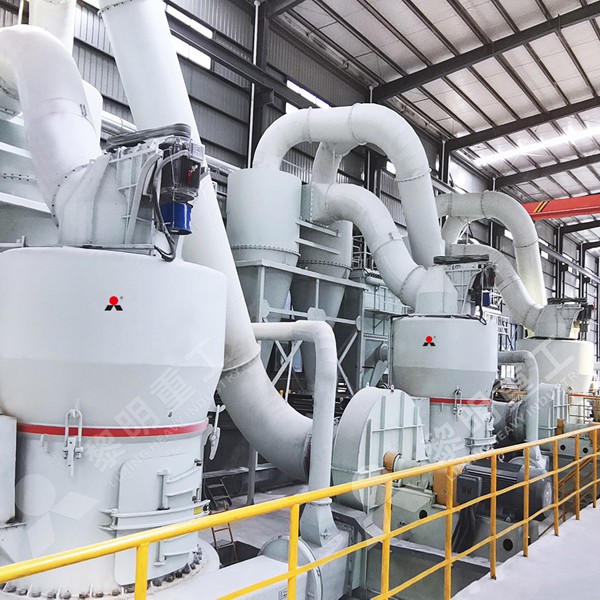
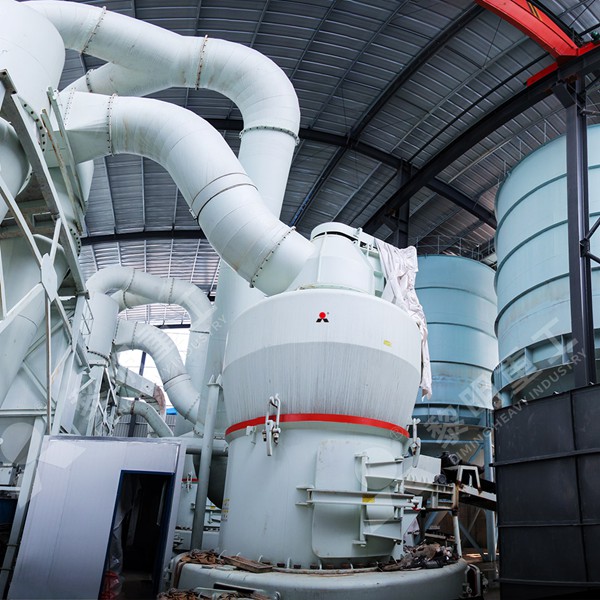
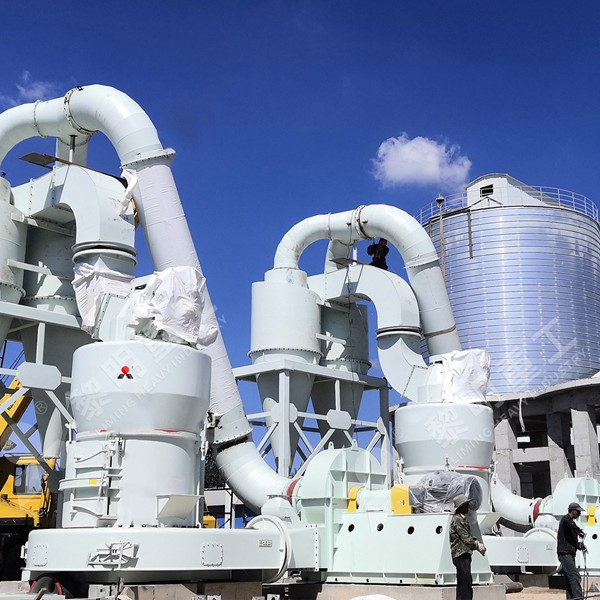
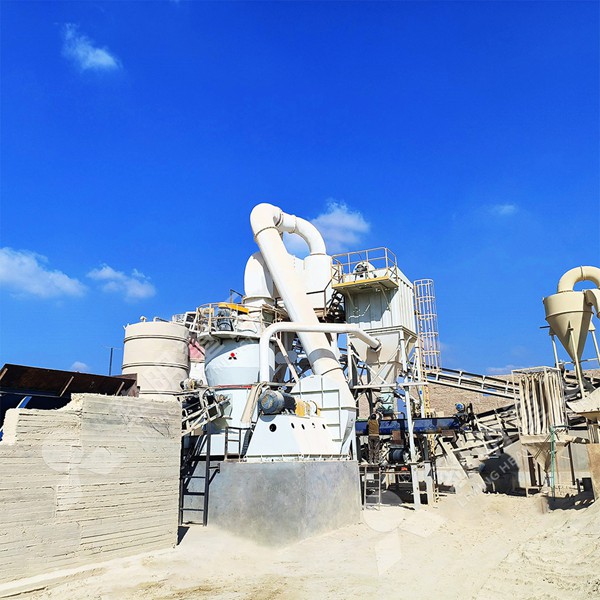
Для средних и крупных производств сантехнического гипса, наша компания рекомендует использовать модернизированную трапециевидную мельницу MTW European Type. Данное оборудование является усовершенствованной версией классической мельницы Raymond и маятниковых агрегатов. Основное отличие заключается в применении патентованной технологии внутренней циркуляции воздуха с замкнутым контуром, что обеспечивает чистоту производственного помещения.
Между валками и кольцом мельницы MTW создается высокое давление, позволяющее эффективно измельчать гипс с твердостью до 7 по шкале Мооса. Для сырья с повышенной влажностью в составе линии используется система подачи с частотным регулированием, которая адаптирует скорость загрузки в зависимости от температуры и давления внутри мельницы. Производительность установок MTW варьируется от 3 до 55 тонн в час, что позволяет гибко масштабировать производство.
Особое внимание стоит уделить автоматизации процесса сантехнического производства. Линии на базе MTW оснащаются программируемыми логическими контроллерами (PLC), которые управляют всеми стадиями: от вибрационного питателя до выгрузки готового продукта в силосы хранения. Это гарантирует воспроизводимость параметров порошка — ключевой фактор при литье сложных санитарных изделий, таких как унитазы или раковины, где даже малейшее отклонение от нормы ведет к браку.
Особенности выбора вспомогательного оборудования
Важно понимать, что мельница — это только сердце линии. Вспомогательные компоненты, такие как ковшовые элеваторы, ленточные конвейеры и бункеры-накопители, должны быть спроектированы с учетом абразивности гипса. Мы в LIMING HEAVY INDUSTRY проектируем полный комплекс, включая шкафы управления и системы аспирации. Благодаря нашей собственной исследовательской базе и 30-летнему опыту работы на рынке дробильно-размольного оборудования, мы предлагаем именно те конфигурации, которые минимизируют время простоев на предприятиях по выпуску сантехнической керамики.
Техническое обслуживание и надежность
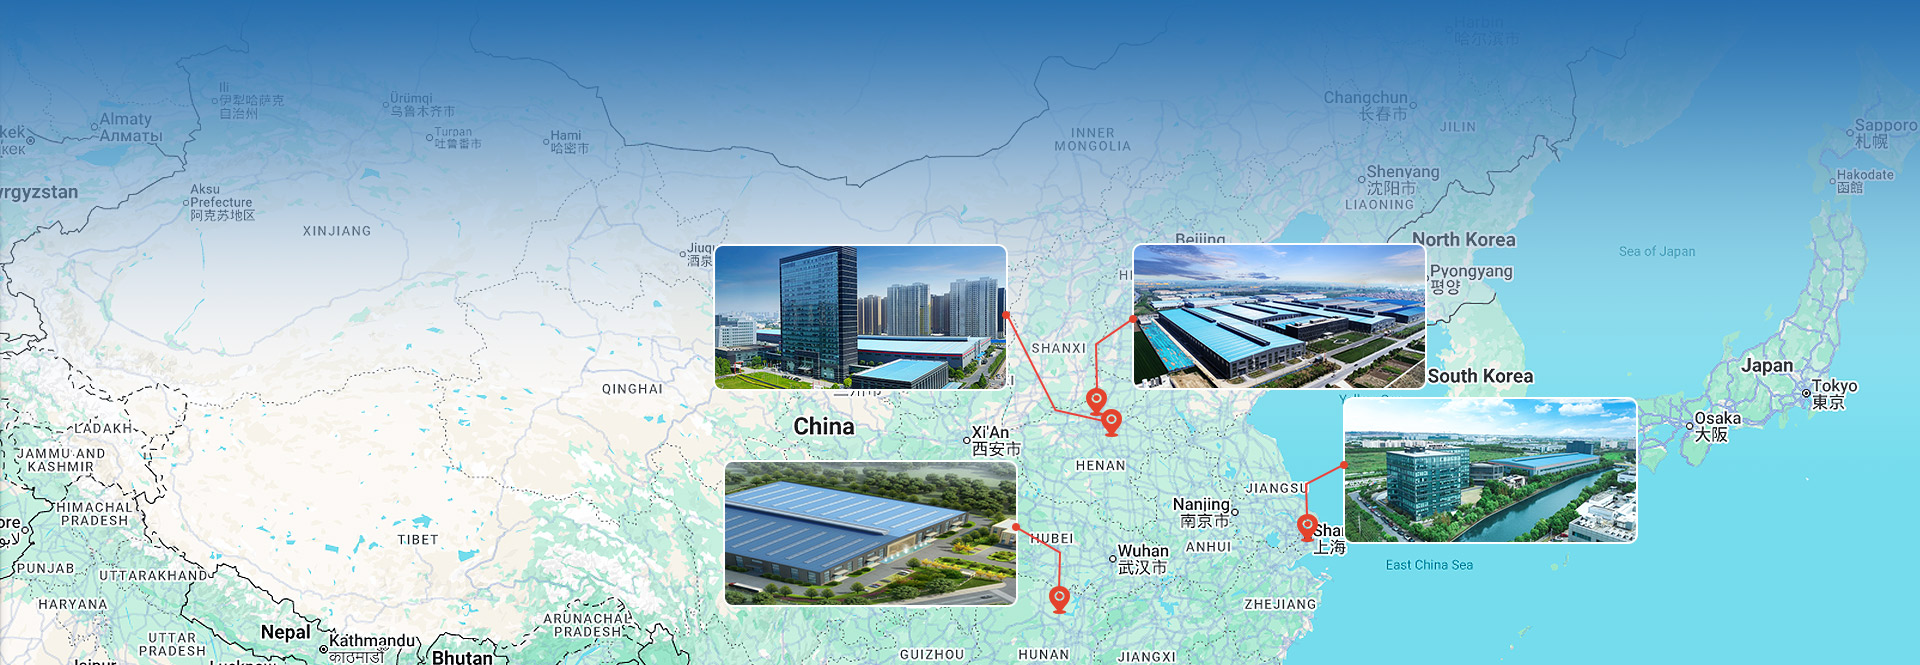
Непрерывность производственного цикла критически важна для литейных цехов. Поэтому все узлы, контактирующие с абразивным материалом, изготавливаются из высокопрочной износостойкой стали с наплавкой твердосплавными материалами. Наше предприятие, расположенное в промышленной зоне Чжэнчжоу, осуществляет строгий контроль качества на каждом этапе производства. Установки Raymond и MTW, предлагаемые нашей компанией, отличаются низкой вибрацией и пониженным уровнем шума, что улучшает условия труда обслуживающего персонала.
Заключение и рекомендации
Организация современного производства гипсового порошка для сантехники требует комплексного подхода к выбору оборудования. Необходимо учитывать не только производительность, но и стабильность гранулометрического состава, энергоэффективность и уровень автоматизации. Выбрав оборудование LIMING HEAVY INDUSTRY, вы получаете надежного партнера, способного обеспечить как отдельные мельницы, так и полный комплект технологической линии «под ключ». Наши специалисты проводят пусконаладочные работы и обучают персонал работе с системами автоматизации.
Если вы стоите перед выбором между шаровой мельницей и роликовой вертикальной — инженеры нашей компании готовы провести технико-экономический расчет на основе вашего сырья. Современные требования к санитарной керамике требуют все более тонких помолов с контролируемой морфологией частиц, и наши решения, такие как мельницы LM и MTW, полностью соответствуют этим вызовам.
Почему LIMING HEAVY INDUSTRY?
С момента основания в 1987 году, мы прошли путь от небольшого производителя до лидера отрасли с производственной площадью более 147 000 квадратных метров. Научно-исследовательский институт компании постоянно совершенствует конструкцию мельниц для снижения энергопотребления. В отличие от конкурентов, мы предлагаем комплексные решения с гарантией на оборудование и наличием складских запасов запасных частей для быстрой замены быстроизнашивающихся деталей.
Технологические схемы для фабрик сантехники
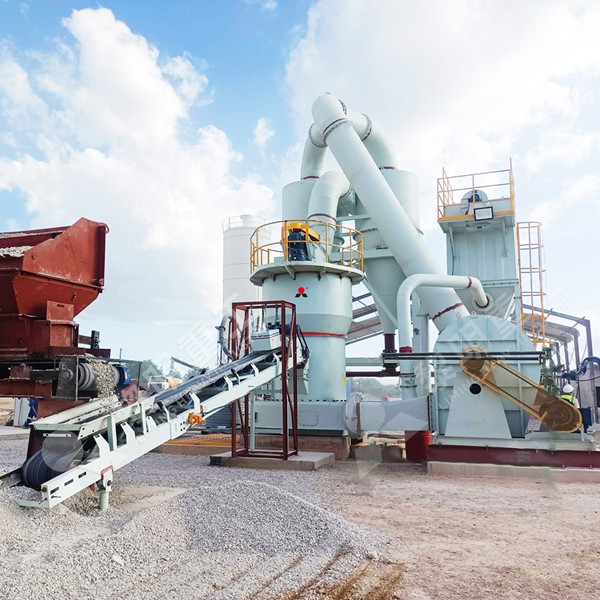
Типовая рекомендуемая схема включает: бункер сырья → щековая дробилка PE → ковшовый элеватор → бункер промежуточного хранения → вибрационный питатель → мельница MTW или LM → циклон и рукавный фильтр → система аспирации → силос готовой продукции. Данная конфигурация позволяет получать порошок с остатком на сите 200 меш в пределах 1%, что соответствует международным стандартам ASTM C28 для формовочных гипсов.
Контроль качества и экологичность
Все наши мельницы оснащаются импульсными фильтрами с эффективностью очистки более 99,9%, что соответствует директивам ЕС по выбросам пыли. Мы уделяем особое внимание герметизации трасс подачи воздуха, чтобы исключить подсосы, нарушающие аэродинамический режим сепарации. Встроенные системы пожаротушения в циклонах обеспечивают безопасность при помоле гипса, склонного к накоплению статического электричества.
Часто задаваемые вопросы (FAQ)
1. Какая мельница лучше всего подходит для получения формовочного гипса для сантехники?
Мы рекомендуем использовать вертикальную валковую мельницу LM или трапециевидную мельницу MTW. Эти агрегаты позволяют получать порошок с узким распределением частиц по размерам и минимальным содержанием крупных зерен, что критически важно для точности форм. Шаровые мельницы требуют дополнительной внешней классификации и менее экономичны. Производительность установок легко регулируется под масштаб вашего цеха.
2. Нужно ли предварительно обжигать гипс перед помолом?
В традиционной схеме требуется отдельный этап дегидратации в гипсоварочных котлах. Однако при использовании вертикальной мельницы LM с подачей высокотемпературного теплоносителя (до 300°C) процесс дегидратации происходит непосредственно в мельнице. Это позволяет сократить капитальные затраты на оборудование и уменьшить занимаемую площадь. Возможность интеграции зависит от влажности исходного сырья и требований к фазовому составу продукта.
3. Какова удельная энергоемкость ваших мельниц по сравнению с аналогами?
Удельный расход электроэнергии на тонну готового порошка для мельницы MTW составляет порядка 25-35 кВтч/т, что на 20-30% ниже, чем у традиционных маятниковых мельниц. Мельница LM имеет еще более высокий показатель эффективности за счет использования гидравлического прижима валков вместо пружин. Точные цифры зависят от твердости исходного гипсового камня и требуемой тонины помола. Для точного расчета необходимо провести пробный помол вашего сырья.
4. Сложно ли обслуживать мельницы LIMING и каков срок службы брони?
Конструкция мельниц LM и MTW предусматривает модульную замену изнашиваемых элементов. Средний срок службы валков и сегментов стола при переработке гипса (абразивность умеренная) составляет от 6 000 до 12 000 рабочих часов в зависимости от нагрузки. Все мельницы оснащены системой централизованной смазки, что сокращает время обслуживания до 4 часов в месяц. Наличие дистанционной диагностики позволяет нашим инженерам оперативно выявлять неисправности.