

Введение: Важность контроля тонкости помола известняка
Тонкость помола известняка является критическим параметром, определяющим качество конечной продукции в горнодобывающей, строительной, химической и энергетической отраслях. Неправильно подобранный размер частиц может привести к снижению эффективности десульфурации на электростанциях, ухудшению свойств строительных смесей или браку в производстве микроудобрений. Компания LIMING HEAVY INDUSTRY CO., LTD., основанная в 1987 году и являющаяся лидером в производстве дробильно-измельчительного оборудования, разработала передовые методики настройки мельниц для достижения оптимальной гранулометрии. В этом руководстве мы детально разберем все аспекты контроля частиц, опираясь на наш 30-летний опыт исследований и внедрения современных технологий.
Основные факторы, влияющие на тонкость помола
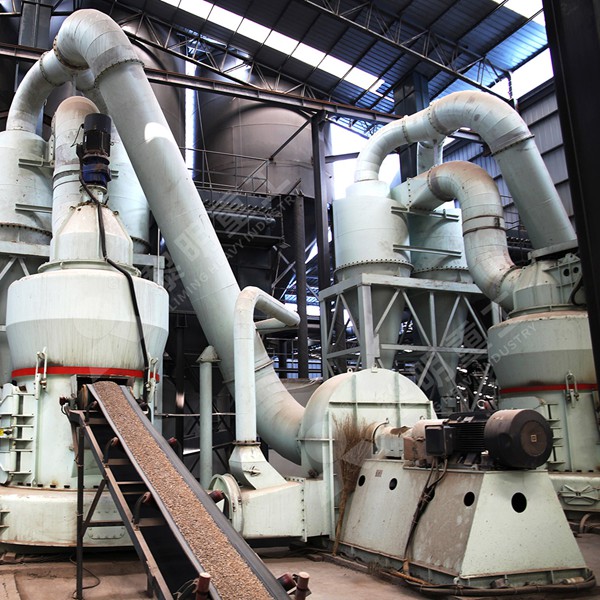
Прежде чем приступать к настройкам оборудования, необходимо понимать физико-механические свойства исходного материала. Влажность, твердость (по шкале Мооса) и входной размер куска напрямую влияют на поведение частиц в камере измельчения. Для известняка с твердостью до 5 по Моосу и влажностью не более 6% оптимальными являются валковые мельницы и мельницы Raymond. Однако, если влажность превышает допустимые нормы, требуется предварительная сушка в интегрированной системе. Наши инженеры рекомендуют всегда начинать с лабораторного анализа сырья, чтобы установить базовые параметры для последующей калибровки.
Методы регулировки тонкости в мельницах LIMING
Современное оборудование LIMING предлагает три основных способа управления размером частиц:
1. Скорость сепаратора (классификатора). Это самый эффективный метод для тонкой настройки. Сепаратор динамического типа, установленный на наших мельницах MTW и LM, позволяет регулировать частоту вращения ротора. Увеличение оборотов приводит к тому, что более крупные частицы отбрасываются обратно в зону помола, снижая конечную крупность. Например, для получения сверхтонкого порошка 800 mesh (15 мкм) необходимо увеличить скорость сепаратора на 20-30% от номинальной.
2. Объем подачи воздуха. В системах с воздушным транспортом материала, таких как вертикальная мельница LM, регулировка скорости воздушного потока позволяет контролировать время нахождения частиц в камере. Снижение расхода воздуха замедляет вынос готового продукта, что увеличивает продолжительность помола и уменьшает размер частиц. Рекомендуется использовать частотные преобразователи для плавной регулировки вентилятора высокого давления.
3. Давление валков (для валковых мельниц). В мельницах LM и MTW гидравлическая система позволяет изменять усилие прижатия валков к кольцу. Увеличение давления до максимального значения (для LM до 12 МПа) способствует более интенсивному разрушению кристаллической решетки известняка, что позволяет получить тонкий продукт с минимальным содержанием крупных фракций.
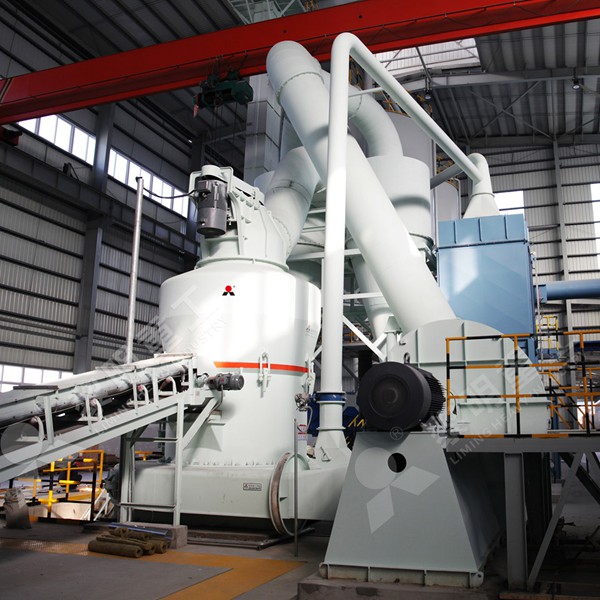
Пошаговая инструкция для мельницы MTW European Type Trapezium Mill
Наша флагманская модель MTW (производительность 3-55 т/ч) оснащена интеллектуальной системой управления. Для точной настройки тонкости выполните следующие действия:
Шаг 1: Запустите мельницу вхолостую и прогрейте подшипники в течение 15 минут. Установите базовую скорость классификатора на уровне 120-150 об/мин (для среднего помола 200 mesh).
Шаг 2: Подайте известняк с размером куска не более 30-50 мм. Дождитесь стабилизации тока главного двигателя (обычно 70-80% от номинала).
Шаг 3: Произведите отбор пробы из циклона и проанализируйте гранулометрию на ситовом анализаторе. Если остаток на сите 200 mesh превышает 8%, увеличьте скорость сепаратора на 20 об/мин и повторите тест через 30 минут работы.
Шаг 4: Для перехода на микропомол (800-1250 mesh) рекомендуется снизить производительность до 60% от максимальной и повысить давление в гидроцилиндрах до достижения толщины слоя материала 15-20 мм.
Особенности настройки вертикальной мельницы LM для ТЭС
Вертикальная валковая мельница LM (производительность 10-400 т/ч) — идеальное решение для подготовки известняка на десульфурационных установках.Для достижения тонкости 325 mesh (45 мкм) с допустимым остатком 5% необходимо: установить температуру сушильного агента не выше 150°C (чтобы избежать пересушки), отрегулировать зазор между валком и кольцом до 3-5 мм, а также синхронизировать скорость классификатора с подачей материала. Наши специалисты рекомендуют для данной модели использовать автоматический режим с ПИД-регулятором, который компенсирует колебания влажности сырья.
Типовые ошибки при регулировке и их последствия
Многие клиенты допускают ошибку, пытаясь получить высокую тонкость без снижения производительности. Это приводит к перегреву подшипников и вибрации мельницы. Оптимальное соотношение: для 400 mesh выработка снижается на 15-20%, для 1250 mesh — на 40-50%. Вторая характерная проблема — игнорирование износа брони. Если футеровка изношена более чем на 30%, даже идеальная настройка классификатора не даст нужного распределения частиц. Проверяйте состояние валков и колец каждые 800 моточасов.
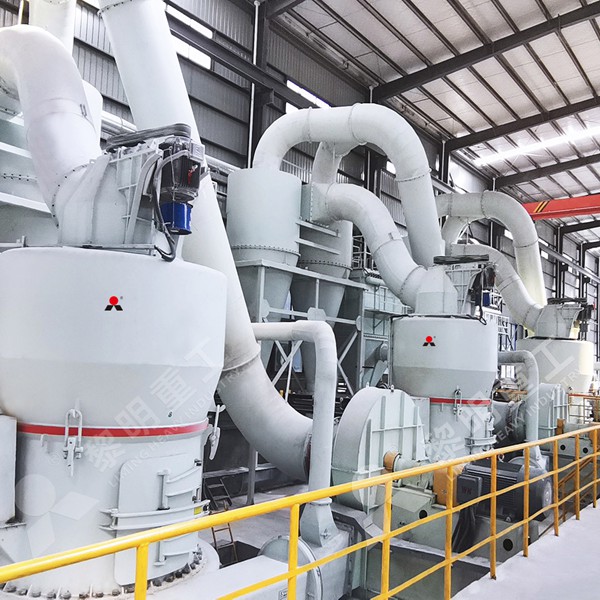
Рекомендуемое оборудование для сверхтонкого помола
Если ваша задача — получить частицы размером до 5 мкм (D97) или фракции 325-3250 mesh, то оптимальным выбором станет MW Micro Powder Mill. Эта мельница (производительность 0.5-25 т/ч) использует шведскую технологию микропомола и оснащена многократной классификацией в одном цикле. Для большинства производств, требующих крупности 40-125 мкм и производительности до 55 т/ч, я настоятельно рекомендую MTW European Type Trapezium Mill. Это оборудование сочетает запатентованные технологии энергосбережения и может работать в закрытом цикле, обеспечивая чистоту производства.
Контроль качества и автоматизация процесса
Компания LIMING интегрирует в современные мельницы лазерные анализаторы частиц онлайн. Это позволяет в режиме реального времени корректировать настройки. Для эффективной работы мы советуем внедрить следующий регламент: каждые 2 часа снимать показания анализатора, каждую смену проводить ситовой анализ (контрольный метод), а раз в неделю — лазерную дифракцию для полного распределения частиц. Температура в зоне помола не должна превышать 110°C, так как это может изменить кристаллическую структуру кальцита.
Заключение и техническая поддержка
Правильная регулировка тонкости помола — это баланс между тремя параметрами: скоростью сепаратора, потоком воздуха и давлением валков. Используя описанные методики, вы сможете стабильно получать продукт с отклонением не более ±3% от заданного размера. Инженеры LIMING HEAVY INDUSTRY всегда готовы провести пуско-наладочные работы и обучить ваш персонал. Помните, что для каждого типа сырья требуется уникальная калибровка — не копируйте слепо настройки с других предприятий. Обращайтесь к официальным дистрибьюторам для получения регламентов обслуживания.
FAQ
Вопрос 1: Какая оптимальная влажность известняка для помола в мельнице Raymond?
Ответ: Для мельниц Raymond (включая нашу модель) допустимая влажность не должна превышать 6%. При более высокой влажности происходит налипание частиц на кольца и валки, что приводит к резкому снижению производительности (до 30%) и увеличению крупности продукта. Рекомендуется ставить сушильный барабан перед мельницей, если исходная влажность превышает 8%.
Вопрос 2: Как быстро можно перейти с 200 mesh на 800 mesh на мельнице MTW?
Ответ: Переход занимает от 40 минут до 2 часов, включая стабилизацию теплового режима. Необходимо изменить скорость сепаратора (увеличить на 60-70%), уменьшить подачу сырья на 40% и скорректировать открытие шиберов горячего воздуха. Полную перестройку рекомендуется проводить с остановкой мельницы для чистки трубопроводов.
Вопрос 3: Влияет ли твердость известняка на настройки оборудования?
Ответ: Да, критически влияет. Если прочность породы превышает 150 МПа (по Протодьяконову), необходимо снизить давление валков на 15-20% во избежание чрезмерной вибрации. Не забудьте также уменьшить скорость вращения классификатора из-за повышенной абразивности. Мы советуем провести пробный помол партии 500 кг перед массовой эксплуатацией.
Вопрос 4: Каков гарантированный срок службы брони в мельнице LM для известняка?
Ответ: При переработке известняка с абразивностью не более 0.8 г/т (по ГОСТ) срок службы сегментов составляет 3000-4000 часов. Для увеличения ресурса рекомендуем использовать валки с наплавкой из карбида вольфрама, которые поставляются как опция. Регулярная проверка зазора перед каждым запуском продлевает ресурс на 20%.