

Введение в технологию производства гипсового порошка для ГКЛ
Гипсокартонные листы (ГКЛ) являются неотъемлемым элементом современного строительства и отделки. Их производство невозможно представить без высококачественного гипсового порошка, который служит основой для формовки листов. Компания Liming Heavy Industry, основанная в 1987 году, является мировым лидером в области разработки и производства дробильно-измельчительного оборудования. За более чем 30 лет работы мы создали свыше 2000 линий по переработке гипса в различных странах, гарантируя стабильное качество конечного продукта и энергоэффективность процессов.
Гипсовый порошок (CaSO4·0.5H2O) получают путем термической дегидратации природного гипсового камня. Ключевая сложность процесса заключается в равномерном нагреве, контроле влажности и точном фракционировании. Именно от этих параметров зависят прочность, срок схватывания и однородность ГКЛ. В данной статье мы подробно разберем технологическую цепочку — от приема сырья до упаковки готового порошка, а также проанализируем состав оборудования и капитальные затраты с учетом специфики интеграции агрегатов производства Liming.
Основные этапы технологического процесса переработки гипса
Производственная линия гипсового порошка условно разделяется на пять ключевых стадий, каждая из которых требует специализированного оборудования и инженерных решений. Рассмотрим каждую стадию детально, подчеркивая особенности взаимодействия агрегатов и их технико-экономические показатели.
1. Подготовка сырья: дробление и сушка
Первичный гипсовый камень (фракция 300–500 мм) поступает в бункер-накопитель, откуда пластинчатым питателем направляется в щековую дробилку. Для этой стадии компания Liming рекомендует использовать щековые дробилки серии PE, которые обеспечивают дробление до фракции 30–50 мм при производительности от 20 до 180 т/ч. Ключевым требованием является равномерность подачи, поэтому система включает вибрационный питатель с регулируемым усилием.
После среднего дробления материал направляется в молотковую дробилку для получения частиц размером 10–15 мм. Влажность природного гипса в карьерах часто достигает 8–12%, что недопустимо для помола. Для решения этой проблемы применяется двухстадийная сушка: контактная (внутри дробилки) и конвективная (в вращающемся барабане). В линиях Liming сушка часто совмещена с помолом, что достигается за счет подачи горячего воздуха в мельничный агрегат (интегрированная система сушки-помола).
2. Помол гипса — центральный этап производства
Стадия помола является «сердцем» всей линии. Именно здесь формируется дисперсность порошка (обычно остаток на сите 200 меш — 1–2%) и температура дегидратации. Для гипсокартонных производств критически важно сохранить фазовый состав: мы должны получить β-полугидрат, а не ангидрит. Компания Liming Heavy Industry предлагает два высокоэффективных решения для данного сегмента.
Вертикальная валковая мельница LM — идеальный выбор для заводов производительностью от 10 до 400 т/ч. Мельница LM выполняет одновременную сушку (за счет горячих газов из теплогенератора), помол и классификацию продукта в замкнутом цикле с сепаратором. Это позволяет сократить занимаемую площадь на 50% и снизить энергопотребление на 30–40% по сравнению с традиционными шаровыми мельницами. Автоматическая система управления (включая контроль температуры аспирации) поддерживает температуру гипса в зоне помола в интервале 140–160 °C, что гарантирует полную дегидратацию без пережога.
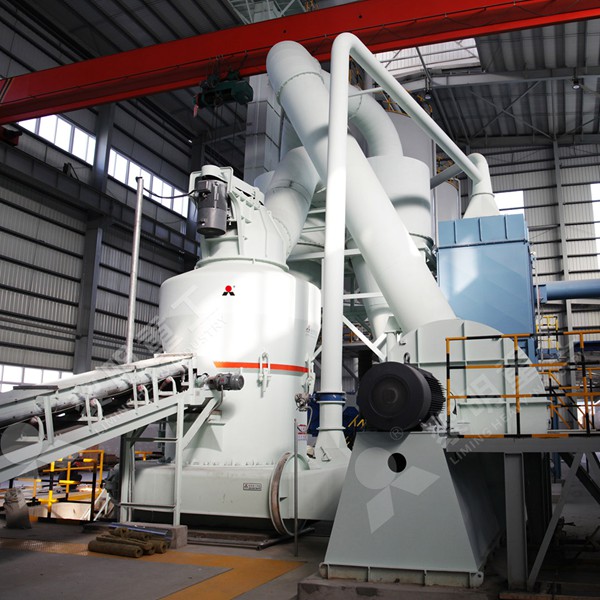
Для предприятий средней мощности или модернизации действующих участков рекомендуется мельница МTW европейского типа. Данная мельница является усовершенствованным продуктом традиционных мельниц Raymond и отличается высокой производительностью (3–55 т/ч) и возможностью тонкой настройки тонкости помола. Благодаря патентованному редуктору и демпфирующим устройствам вибрация снижена на 60%, что продлевает срок службы подшипниковых узлов.
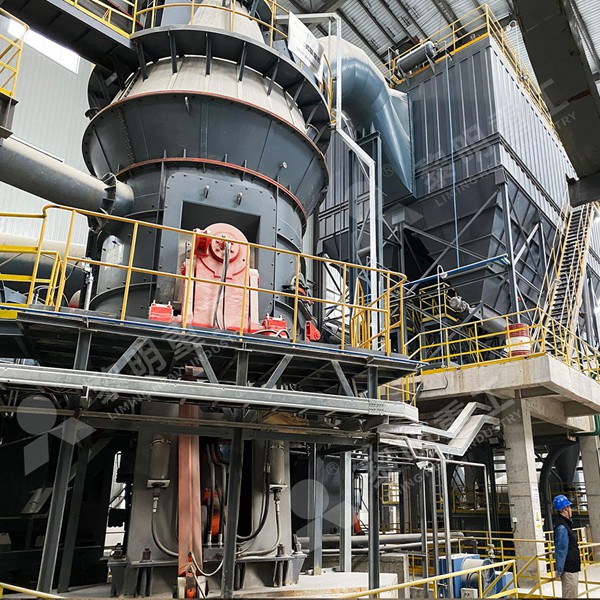
Выбор типа мельницы напрямую влияет на себестоимость порошка. Мельница LM снижает удельные затраты электроэнергии до 25–35 кВт*ч/т, в то время как у шаровых мельниц этот показатель может достигать 50–60 кВт*ч/т. Именно поэтому большинство современных линий по производству ГКЛ проектируются на базе вертикальных мельниц Liming c интеграцией динамических сепараторов для получения порошка с узким гранулометрическим составом.
3. Классификация и сбор порошка
После помола тонкодисперсный материал воздушным потоком транспортируется в динамический классификатор (сепаратор). В модельном ряду Liming применяются высокоэффективные динамические сепараторы СДД, которые обеспечивают точное разделение частиц. Гипсовый порошок для ГКЛ должен иметь удельную поверхность 300–400 м²/кг для оптимального водозатворения при замешивании. Сепаратор возвращает крупные фракции на домол, а мелкие направляет в циклоны-осадители и далее — на рукавные фильтры.
Современная система сбора пыли в линиях Liming базируется на импульсных рукавных фильтрах с эффективностью очистки 99,9%. Это позволяет полностью исключить потери продукта и соблюдать экологические стандарты ПДК (предельно допустимых концентраций) на уровне европейских нормативов. Фильтры дополнительно снабжены системой автоматического удаления конденсата, так как гипс при контакте с влагой воздуха способен к гидратации, что ведет к комкованию.
4. Термическая обработка в гипсоварочном котле
Хотя стадия помола может сопровождаться частичной дегидратацией, для получения качественного порошка с необходимым содержанием полугидрата (85–90%) применяется гипсоварочный котел. В линиях Liming, работающих в комплексе с мельницей LM, дегидратация происходит непосредственно в мельничном контуре за счет подачи газа с температурой 400–600°C. Однако классическая схема с котлом (например, горизонтальный котел производительностью 15–25 т/ч) остается популярной для малых мощностей.
Котел работает по принципу кипящего слоя с непрерывной подачей материала. Внутри котла псевдоожиженный слой поддерживается горячими газами, температура которых постепенно снижается с 160°C до 120°C по мере испарения кристаллизационной воды. Важнейшим параметром является длительность пребывания частиц в аппарате — она должна составлять от 30 до 60 минут, в зависимости от исходной влажности сырья. Компания Liming поставляет данные аппараты по индивидуальным проектам для интеграции с нашими мельницами, что позволяет создать единую цифровую систему контроля (SCADA).
5. Финальная измельчение, упаковка и складирование
После котла полученный вяжущий порошок частично содержит агломераты, поэтому требуется финишное измельчение в дезинтеграторе или микромельнице. Для таких целей рекомендуем использовать микромельницу MW (Micro Powder Mill), способную обеспечить тонкость до d97 ≤ 5 мкм. Хотя для ГКЛ требуется порошок грубее (обычно 100–200 мкм), использование MW позволяет гибко регулировать дисперсность для создания составов с быстрым схватыванием или особой текучестью в бункере питателя формовочной линии.
Готовый порошок пневмотранспортом подается в силосные емкости аэрационного типа. Силосы должны быть оснащены аэрирующими днищами и системой контроля температуры для предотвращения самосхватывания продукта. Далее материал подается через тарельчатые питатели и винтовые конвейеры на участок смешения с водой и добавками (например, ПВА или крахмал) для производства ГКЛ. Упаковка в полипропиленовые мешки по 25-50 кг производится автоматическими упаковщиками с точностью дозировки ±0,2%.
Оборудование компании Liming в составе линии
Наши инженеры накопили огромный опыт интеграции оборудования для гипсовых производств. Основной упор делается на сокращение энергозатрат и повышение надежности. Рассмотрим наиболее востребованные агрегаты в проектах по производству ГКЛ.
Вертикальная мельница LM серии – это флагман нашей продуктовой линейки для гипса. Её конструкция объединяет сушку, помол и сепарацию, что уменьшает количество вспомогательных бункеров и конвейеров. Система автоматической регулировки давления валков и скорости сепаратора позволяет адаптировать линию под любой сорт природного камня. Например, при питании сырьем с влажностью 6% и крупностью кусков 40 мм, мельница LM130K обеспечивает 12 т/ч готового порошка с тониной 120 меш.
Мельница Raymond (например, модель 4R3216) – бюджетное решение для мелких производств фермерского типа или цехов по выпуску декоративного гипса. Несмотря на низкую производительность (1–4,5 т/ч), она очень неприхотлива к обслуживанию и не требует высококвалифицированного персонала. В комплекте с воздушным классификатором Raymond позволяет достичь тонины от 80 до 325 меш. Именно это оборудование часто выбирают производители сухих штукатурных смесей, которые приобретают гипсовый порошок для ГКЛ от крупных заводов.
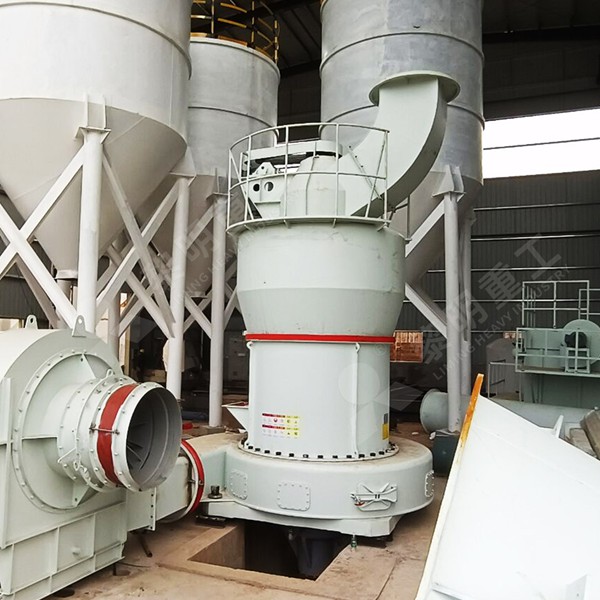
Для комплексных проектов «под ключ» специалисты Liming осуществляют проектирование, поставку и пусконаладку в течение 6-9 месяцев. Благодаря собственному конструкторскому бюро и заводам в Китае, мы можем изготавливать оборудование с индивидуальными параметрами (например, необходимость футеровки кислотостойкими материалами). Обратите внимание, что монтаж всех узлов линии должен вестись по строгим нормативам, а потому мы предоставляем шеф-монтажных инженеров для контроля.
Полный анализ стоимости линии по производству гипсового порошка
Капитальные затраты (CAPEX) на создание линии зависят от производительности и уровня автоматизации. Глобальный анализ 100 проектов Liming показывает, что прямое оборудование (дробилки, мельницы, котлы, фильтры) составляет около 45% стоимости «под ключ». Остальные доли приходятся на металлоконструкции, трубопроводы, электронику и систему аспирации.
Для линии производительностью 15 т/ч (что соответствует потребностям среднестатистического завода по выпуску ГКЛ с объёмом 20 млн м² в год) общие инвестиции в оборудование составляют примерно 2,8 – 3,5 млн долларов. Если специфицировать мельницу LM170K (входящую в базовый комплект), её стоимость достигает 450 тыс. долларов, хотя доля основного оборудования не превышает 35%. Экономия достигается за счет использования встроенных циклов сушки и уменьшения транспортёров.
Операционные затраты (OPEX) рассчитываются на основе энергопотребления, которое для линии 15 т/ч составляет 4,5 МВт. Из них 60% приходится на мельничное оборудование. В среднем себестоимость 1 тонны гипсового порошка (без сырья) составляет 25–35 долларов, включая электроэнергию, футеровку, обслуживание и оплату труда операторов. По сравнению с устаревшим парком, современная линия Liming снижает удельный расход электроэнергии в 1,8 раза за счет частотных преобразователей и оптимизации аэродинамики внутренних потоков.
Стоит отметить, что затраты на логистику и строительные работы для установки линии могут быть соизмеримы с ценой оборудования, если необходимо строить отдельный корпус. Компания Liming предлагает компактные модульные решения, монтируемые на готовых фундаментах за 3-4 недели, что сокращает срок окупаемости проектов до 2,5 лет при рынке сбыта ГКЛ, растущем на 5% ежегодно.
Почему выбирают решения Liming Heavy Industry?
Основным преимуществом нашей компании является комплексная поддержка — от инжиниринга до гарантийного и постгарантийного обслуживания. За 30 лет мы разработали десятки оптимизированных технологических решений для гипсовой отрасли, включая использование пара для сушки, что позволяет снизить выбросы CO2 на 14%.
Специально для гигиенических требований производства ГКЛ, Liming поставляет оборудование с покрытиями из пищевой нержавеющей стали в зоне контакта с порошком. Мы также внедрили систему дистанционной диагностики (IoT), позволяющую в реальном времени отслеживать вибрации мельниц и температуру подшипников, что предотвращает внеплановые остановки линии. Все наши агрегаты проходят строгий контроль качества на современной лабораторной базе в провинции Хэнань, Китай.
Глобальная сеть сервисных центров Liming охватывает 50 стран, включая Россию и страны СНГ. Например, в Казахстане в 2023 году мы запустили проект с тремя мельницами LM130K для совместного производства гипса и ангидрита. Заказчик отметил снижение эксплуатационных расходов на 22% уже в первый год работы. Запросите технико-коммерческое предложение по нашей линии – наши специалисты подберут оптимальную конфигурацию для ваших особенностей сырья.
Часто задаваемые вопросы (FAQ)
1. Какой тип мельницы лучше всего подходит для производства гипсового порошка для ГКЛ с производительностью около 20 т/ч?
Для таких мощностей оптимально использовать вертикальную валковую мельницу LM серии (например, LM150K или LM170K). Она объединяет сушку, помол и сепарацию, обеспечивая экономию энергии до 40% по сравнению с шаровыми мельницами. Благодаря интегрированной сушке гипсовый камень с влажностью до 8% может перерабатываться без отдельной сушильной установки, что упрощает компоновку и снижает капитальные затраты на 15%.
2. Какие сложности возникают при помоле гипса и как их решает Liming?
Главная проблема – это гидратация и комкование порошка при изменении температуры окружающей среды. Мы решаем это путем подачи осушенного горячего воздуха (с относительной влажностью менее 10%) в зону помола и установки системы аэрации силосов. Также важен перегрев: наша автоматическая система контролирует температуру порошка на выходе до 90°C, предотвращая переход полугидрата в неактивную форму ангидрита.
3. Может ли оборудование Liming работать на гипсе из промышленных отходов, например, фосфогипсе?
Да, мы успешно реализовали проекты с фосфогипсом после стадии промывки и нейтрализации. однако если гипсовое сырье содержит высокое содержание фосфатов (P2O5 >0.5%), потребуется дополнительная сушка с более высокими температурами и более прочные материалы валков. Мы предоставляем специальную футеровку из износостойкого металла и фильтры с антистатическими свойствами – это стандартное решение для отходов хим. промышленности.
4. Каков срок окупаемости линии по производству гипсового порошка для завода ГКЛ?
Для полной линии мощностью 15 т/ч и стоимости инвестиции в $3.2 млн при цене реализации порошка $120/т и себестоимости $35/т, срок окупаемости составит примерно 2.8 года при условии полной загрузки. Если вы будете использовать мельницы Liming на более мощностях, удельна прибыль будет расти на 8–10% благодаря уменьшению затрат на энергию в каждой тонне продукта.