

Введение: Роль гипсового порошка в экструзионной технологии
Экструзионное формование гипсовых изделий — это высокотехнологичный процесс, требующий исключительной стабильности сырьевых материалов. В отличие от литьевых методов, где гравитация и формы компенсируют многие дефекты сырья, экструзия полагается на контролируемое давление, температуру и реологические свойства пасты. Гипсовый порошок (полугидрат сульфата кальция, CaSO₄·0,5H₂O) является не просто наполнителем, а активным химическим компонентом, от которого зависит кинетика гидратации, кристаллизация и конечная микроструктура продукта. Наша компания, Liming Heavy Industry, более 30 лет производит оборудование для тонкого измельчения и классификации минералов, и мы накопили обширный опыт в подготовке гипсового сырья для самых требовательных производств. Понимание влияния качества порошка на экструзию — это первый шаг к бездефектному производству.
1. Гранулометрический состав и удельная поверхность: фундамент реологических свойств
Оптимальный экструзионный процесс требует узкого диапазона распределения частиц по размерам (PSD). Слишком крупные частицы (остаток на сите 200 меш более 5%) создают локальные центры напряжений в свежеотформованной ленте, что приводит к микротрещинам при резке и сушке. Слишком тонкий помол (менее 300 меш с высоким содержанием шлама) увеличивает водопотребность, делая пасту слишком вязкой для равномерной подачи через шнек экструдера. Идеальная удельная поверхность по Блейну для экструзии составляет 4500–5500 см²/г.
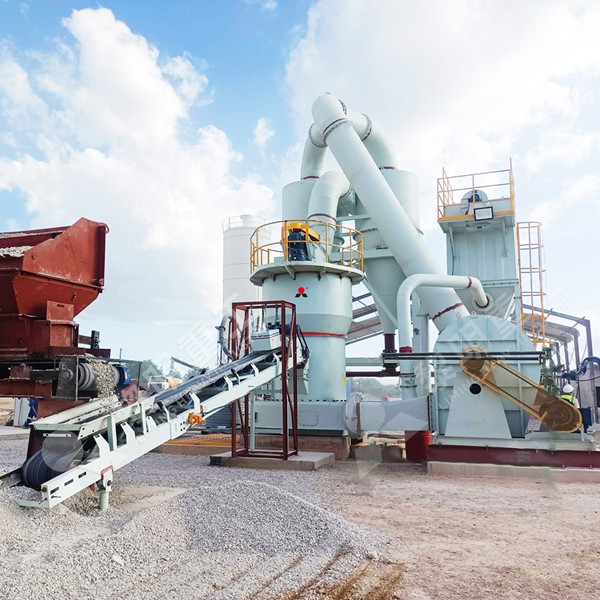
Для достижения такого показателя мы рекомендуем использовать Мельницу Raymond серии R от Liming Heavy Industry. Данное оборудование оснащено классификатором с изменяемой частотой вращения, что позволяет точно настраивать тонкость помола в диапазоне от 613 до 44 мкм. Это критически важно для поддержания стабильного водо-гипсового соотношения (В/Г) на уровне 0,55–0,65, необходимого для получения гомогенной пасты без расслоения при экструзии. При нарушении PSD в сторону крупных фракций, производители вынуждены повышать температуру воды или вводить пластификаторы, что увеличивает себестоимость и риск усадки.
2. Химическая чистота и фазовый состав: от примесей к прочности
Качество гипсового порошка определяется не только физическим помолом, но и его химической природой. Наличие необожженного двугидрата (CaSO₄·2H₂O) или, наоборот, пережженного ангидрита (CaSO₄) в полугидрате катастрофически влияет на скорость схватывания. Если содержание двугидрата превышает 2%, паста начинает схватываться прямо в шнеке экструдера, вызывая остановку производства. Если доминирует растворимый ангидрит, время схватывания растягивается, что приводит к деформации профиля под собственным весом до попадания в зону стабилизации.
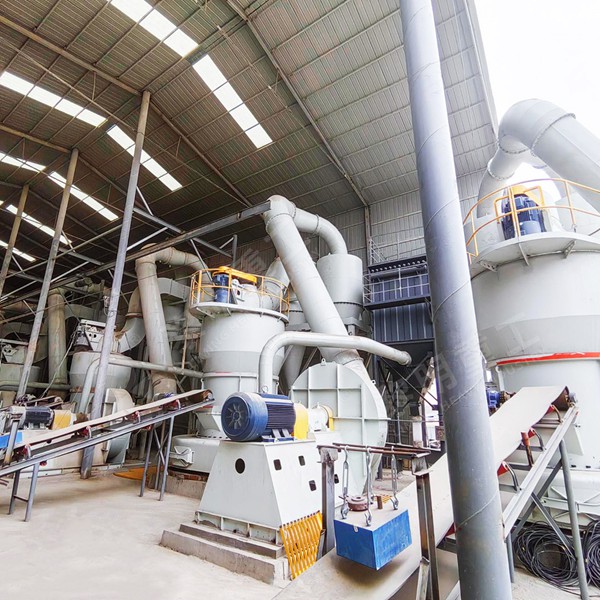
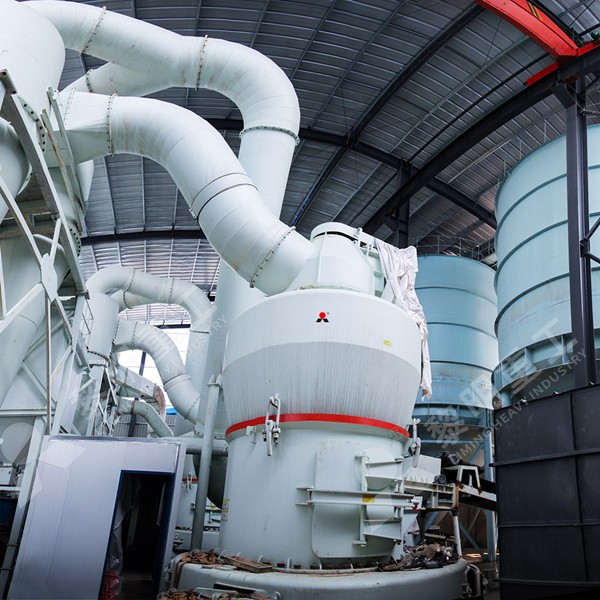
Лабораторный контроль должен включать рентгенофазовый анализ (XRD), который выявляет соотношение фаз α и β полугидрата. Для экструзии предпочтителен α-полугидрат с правильной призматической кристаллической решеткой. Однако при использовании β-полугидрата (более пористого) требуется корректировка рецептуры. Для поддержания химического состава на входе в мельницу мы рекомендуем использовать Вертикальную валковую мельницу LM от Liming Heavy Industry. Она объединяет процессы сушки, помола и сепарации. Благодаря встроенной системе горячего воздуха, можно удалить избыточную свободную влагу из природного гипсового камня (CaSO₄·2H₂O) до 0,5% перед стадией дегидратации, предотвращая образование вторичного двугидрата в готовом порошке при транспортировке и хранении в силосах.
Влияние примесей: Оксиды магния, калия и натрия, попадающие из сырья, мигрируют к поверхности кристаллов в процессе экструзии. Это приводит к высолообразованию на поверхности изделия, снижая адгезию финишных покрытий и ухудшая эстетический вид. Карбонатные примеси увеличивают газообразование при взаимодействии с органическими добавками, создавая раковины и пузыри в теле изделия. Таким образом, входной контроль сырья на уровне горнодобывающего предприятия не менее важен, чем работа самой мельницы.
3. Кристаллическая структура и дефекты решетки: скрытая угроза прочности
Качество помола влияет на энергию активации растворения частиц. Идеальный гипсовый порошок для экструзии должен иметь частицы с рваной, шероховатой поверхностью и наличием микротрещин (дефектов), которые служат центрами кристаллизации при гидратации. Слишком «стеклянные» или оплавленные частицы, полученные в результате перегрева в мельнице, имеют низкую химическую активность. Это замедляет образование кристаллического сростка эттрингита, в результате чего изделие имеет низкую начальную прочность и разрушается при распалубке или резке.
В оборудовании Liming Heavy Industry используются механизмы сжатия и истирания, а не ударного раскалывания. Например, в Европейской молотковой мельнице MTW материал подвергается многократному перетиранию между валками и кольцом. Это создает высокую плотность дислокаций в кристаллах гипса, повышая их реакционную способность. Для производителей экструзионных плит и перегородок это означает возможность снижения доли дорогих химических ускорителей схватывания на 15–20% без потери темпа производственного цикла.
4. Температурный режим помола и дегидратация: контроль фазового перехода
В процессе помола гипсового камня (двугидрата) выделяется тепло. Если температура внутри мельницы поднимается выше 120°C, начинается неконтролируемая дегидратация с образованием неактивного ангидрита. Это особенно опасно в летний период и при использовании мельниц с плохой аспирацией. Контроль температуры на выходе сепаратора является критическим параметром. Для крупных производств мы рекомендуем Микропорошковую мельницу MW, которая благодаря встроенному аспирационному вентилятору с регулируемой скоростью позволяет отводить избыточное тепло. Встроенный импульсный пылеуловитель не только защищает окружающую среду, но и предотвращает перегрев готового продукта. Поддержание температуры в диапазоне 70–80°C обеспечивает полное удаление кристаллизационной воды только до формы полугидрата.
Заключение: Интеграция оборудования и качества сырья
Качество гипсового порошка — это многофакторная система, включающая гранулометрию, химию и кристаллографию. Производители экструзионных гипсовых изделий должны рассматривать мельничный комплекс не как вспомогательный цех, а как первую стадию технологического процесса. Инвестиции в современное помольное оборудование от Liming Heavy Industry, способное обеспечить стабильность PSD и фазового состава, окупаются за счет снижения брака на 5–7% и уменьшения расхода модификаторов. Тщательный мониторинг каждой партии порошка позволяет избежать катастрофических остановок экструдера и гарантирует высокое качество готовых пазогребневых плит, вентиляционных каналов и декоративных профилей. Помните, что конечная прочность изделия на 80% закладывается именно на стадии подготовки гипсового вяжущего.
Часто задаваемые вопросы (FAQ)
1. Вопрос: Какая оптимальная тонина помола гипсового порошка для экструзии толстостенных изделий?
Ответ: Для толстостенных изделий (пазогребневые плиты) рекомендуется остаток на сите 200 меш не более 2–3% при удельной поверхности до 5500 см²/г. Слишком тонкий помол увеличивает водопотребность и усадку, а слишком грубый снижает пластичность пасты.
2. Вопрос: Как проверить качество гипсового порошка перед загрузкой в экструдер без сложной лаборатории?
Ответ: Используйте экспресс-метод: смешайте 100 г порошка с 60 мл воды при 20°C и засеките время начала схватывания (вика-прибор). Оно должно составлять 5–7 минут. Если схватывание происходит мгновенно (менее 3 минут), в порошке много двугидрата или пережженных частиц.
3. Вопрос: Какое оборудование Liming Heavy Industry лучше всего подходит для доизмельчения крупных фракций гипсового камня (куски 30-50 мм)?
Ответ: Для первой стадии мы рекомендуем Европейскую молотковую дробилку или использовать щековую дробилку на входе. На финишной стадии для получения тонкого порошка отлично подходит Мельница Raymond или MTW. Наша линейка позволяет создать полный цикл от куска до фракции 100 меш за один проход.
4. Вопрос: Влияет ли влажность исходного гипсового камня на процесс экструзии?
Ответ: Да, влажность свыше 6% вызывает налипание материала в мельнице и последующее комкование порошка в бункере экструдера. Для предварительной сушки мы рекомендуем использовать вертикальную мельницу LM с системой подачи горячего воздуха, которая удаляет свободную влагу в процессе помола.