

Гипсовый порошок для производства пазогребневых блоков: руководство по выбору
Пазогребневые гипсовые блоки (ПГБ) — один из самых востребованных стеновых материалов в современном строительстве. Они отличаются лёгкостью, экологичностью, отличной звуко- и теплоизоляцией, а также простотой монтажа. Однако качество готовых блоков напрямую зависит от характеристик гипсового порошка, используемого в производстве. В этой статье мы подробно разберём ключевые параметры выбора гипсового порошка, особенности технологического процесса и оборудование, необходимое для получения высококачественного сырья.
1. Основные требования к гипсовому порошку для пазогребневых блоков
Пазогребневые блоки формуются методом литья из гипсового теста с последующей сушкой. К порошку предъявляются следующие требования:
- Тонкость помола: оптимальный диапазон — 2500–4000 см²/г (по Блейну). Слишком грубый помол снижает прочность, слишком тонкий — увеличивает водопотребность и расход вяжущего.
- Водопотребность: нормальное водотвёрдое отношение (В/Т) должно составлять 0,55–0,70. Высокая водопотребность приводит к повышенной пористости и снижению прочности блоков.
- Сроки схватывания: начало — не ранее 6 минут, конец — не позднее 30 минут. Это обеспечивает достаточное время для формования и быструю оборачиваемость форм.
- Прочность на сжатие: не менее 5 МПа в возрасте 2 часов (для марки Г-5 и выше).
- Чистота: отсутствие вредных примесей (глинистых, органических, растворимых солей), которые могут вызвать высолы и снижение долговечности.
Кроме того, для производства пазогребневых блоков часто используют гипс с добавками (пластификаторы, замедлители, армирующие волокна), но базовые характеристики порошка остаются определяющими.
2. Технология производства гипсового порошка
Процесс получения гипсового вяжущего включает несколько этапов: добыча гипсового камня, дробление, помол и обжиг (дегидратация). В зависимости от требуемых свойств конечного продукта применяются различные схемы:
- Совместный помол и обжиг — в одном агрегате (шаровые мельницы с подсушкой).
- Раздельный помол и обжиг — сначала измельчение, затем варка в гипсоварочных котлах или печах.
- Помол после обжига — для получения высокопрочных марок.
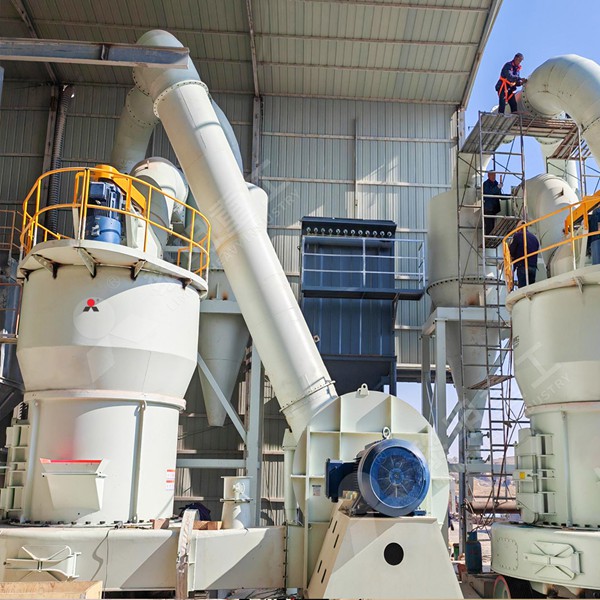
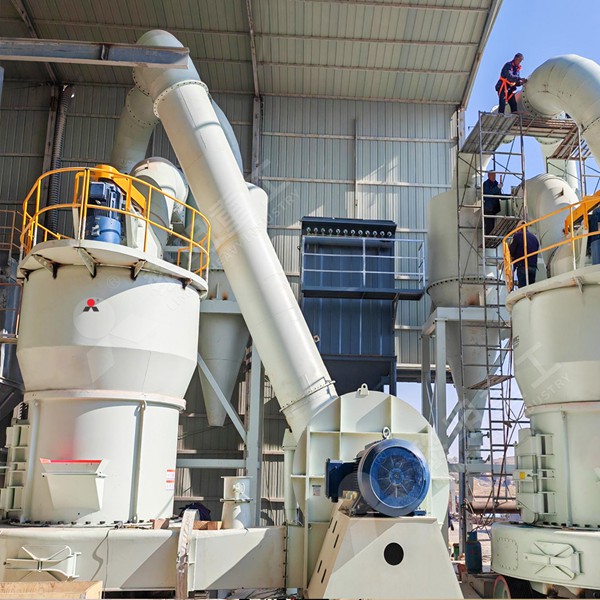
Ключевое оборудование для помола гипса — это мельницы, способные обеспечить стабильную тонкость и высокую производительность. Компания Liming Heavy Industry предлагает ряд решений, оптимальных для гипсовой отрасли.
3. Выбор мельничного оборудования для гипсового порошка
При производстве гипсового порошка для пазогребневых блоков важно подобрать мельницу, которая обеспечит:
- Тонкость помола в диапазоне 200–600 меш (или 2500–4000 см²/г);
- Высокую производительность (от 5 до 50 т/ч);
- Энергоэффективность и экологичность;
- Возможность работы с влажным сырьём (гипсовый камень после сушки).
Среди продукции Liming Heavy Industry стоит выделить две модели, идеально подходящие для этих задач:
3.1. MTW European Type Trapezium Mill (Трапецеидальная мельница европейского типа)
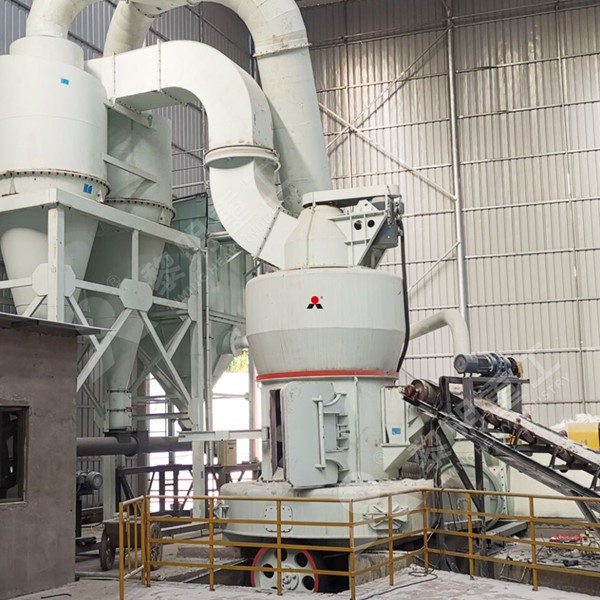
Это модернизированная версия традиционной мельницы Раймонда с запатентованными технологиями. Она обеспечивает производительность от 3 до 55 т/ч и тонкость помола от 30 до 50 мм на входе. Благодаря встроенному сепаратору и системе пылеулавливания, MTW показывает стабильные результаты при помоле гипса, известняка и других неметаллических минералов. Для производства гипсового порошка под пазогребневые блоки эта мельница — отличный выбор по соотношению цена/качество.
3.2. LM Vertical Roller Mill (Вертикальная валковая мельница LM)
Вертикальная мельница LM интегрирует сушку, помол, сепарацию и транспортировку. Производительность — от 10 до 400 т/ч, входной размер — 30–55 мм. Она особенно эффективна для больших объёмов производства и может работать с влажным гипсовым сырьём. Автоматическая система управления гарантирует стабильную тонкость помола, что критично для получения качественного гипсового вяжущего. LM — это выбор крупных заводов по производству пазогребневых блоков.
Обе мельницы производятся компанией Liming Heavy Industry (основана в 1987 году, штаб-квартира в Чжэнчжоу, Китай). Компания обладает 30-летним опытом в производстве дробильно-помольного оборудования и является лидером отрасли.
4. Влияние качества порошка на свойства пазогребневых блоков
Ошибки при выборе гипсового порошка приводят к следующим дефектам блоков:
- Трещины при сушке — из-за слишком быстрого схватывания или высокой водопотребности.
- Низкая прочность — при грубом помоле или наличии примесей.
- Высолы — из-за растворимых солей в сырье.
- Большая усадка — при использовании пережжённого гипса.
Поэтому так важно контролировать не только химический состав сырья, но и режимы помола и обжига. Современное мельничное оборудование позволяет точно управлять этими параметрами.
5. Рекомендации по организации производства
Для запуска линии по производству пазогребневых блоков рекомендуется:
- Провести лабораторные испытания гипсового камня и определить оптимальные режимы обжига.
- Выбрать мельницу с запасом производительности 20–30%.
- Обеспечить систему аспирации и пылеочистки (рукавные фильтры).
- Организовать склад готовой продукции с контролем влажности.
Liming Heavy Industry предлагает полный комплекс услуг: от проектирования линии до пусконаладки и обучения персонала. Оборудование компании работает более чем в 120 странах мира.
6. Заключение
Выбор гипсового порошка для производства пазогребневых блоков — это баланс между тонкостью помола, водопотребностью, сроками схватывания и прочностью. Использование современного помольного оборудования, такого как трапецеидальная мельница MTW или вертикальная валковая мельница LM от Liming Heavy Industry, позволяет получать стабильно качественный порошок с минимальными энергозатратами. Инвестиции в правильное оборудование окупаются за счёт снижения брака и повышения конкурентоспособности готовых блоков.
FAQ
1. Какую тонкость помола гипсового порошка лучше выбрать для пазогребневых блоков?
Оптимальная тонкость — 2500–4000 см²/г (по Блейну). Это обеспечивает достаточную прочность и умеренную водопотребность. Слишком тонкий помол увеличивает расход воды и может привести к трещинам.
2. Можно ли использовать одну мельницу для помола и сушки гипса одновременно?
Да, вертикальная валковая мельница LM и трапецеидальная мельница MTW могут работать с подсушкой, если влажность сырья не превышает 10–15%. При большей влажности требуется предварительная сушка.
3. Какое оборудование Liming Heavy Industry подходит для производства 20 тонн гипсового порошка в час?
Для такой производительности отлично подойдёт MTW European Type Trapezium Mill (до 55 т/ч) или LM Vertical Roller Mill (до 400 т/ч, но можно загрузить частично). Рекомендуем MTW как более экономичный вариант для средних заводов.
4. Как проверить качество гипсового порошка перед покупкой?
Необходимо провести лабораторные испытания: определить тонкость помола, водопотребность, сроки схватывания и прочность на сжатие в возрасте 2 часов и 7 суток. Также проверьте наличие вредных примесей (глины, солей). Liming Heavy Industry может предоставить образцы помола на своих мельницах для тестирования.