

Мраморный порошок для производства искусственного камня: полное руководство для производителей
Искусственный камень — это быстрорастущий сегмент строительной и декоративной индустрии. Его популярность объясняется сочетанием эстетики натурального камня, доступной цены и широких возможностей для дизайна. В основе производства большинства видов искусственного камня лежит мраморный порошок — наполнитель, от качества и фракции которого зависят прочность, внешний вид и эксплуатационные свойства готовой продукции. В этом руководстве мы подробно разберём, что такое мраморный порошок, какие требования предъявляются к нему, как организовать производство и какое оборудование необходимо для стабильного выпуска высококачественного материала.
Что такое мраморный порошок и почему он важен для искусственного камня
Мраморный порошок (мраморная мука, микрокальцит) получают путём дробления, помола и классификации природного мрамора. В производстве искусственного камня он выполняет несколько ключевых функций:
- Наполнитель: обеспечивает объём и снижает расход связующего (смолы или цемента).
- Армирующий компонент: повышает механическую прочность, твёрдость и износостойкость.
- Декоративный элемент: формирует текстуру, цвет и «глубину» рисунка, имитирующего натуральный камень.
- Термостабилизация: снижает усадку и внутренние напряжения при отверждении.
К мраморному порошку предъявляются строгие требования по химической чистоте (содержание CaCO₃ не менее 95–98%), белизне, влажности (не более 0,2–0,5%) и гранулометрическому составу. Именно фракционный состав определяет, будет ли камень плотным, однородным и устойчивым к царапинам.
Основные виды искусственного камня и требования к наполнителю
В зависимости от связующего и технологии, искусственный камень делится на несколько категорий:
1. Акриловый камень (solid surface)
Связующее — акриловая смола (PMMA). Мраморный порошок используется фракций 10–100 мкм (основная масса) и 0,1–0,5 мм (декоративные включения). Требуется высокая белизна и минимальное содержание железа, чтобы не появлялись жёлтые оттенки.
2. Полиэфирный камень (агломерат)
Связующее — полиэфирная смола. Наполнитель составляет до 90–93% массы. Используется смесь микрокальцита (200–500 меш) и крупных фракций (0,5–2 мм) для создания «гранитного» рисунка. Важна низкая маслоёмкость и стабильная влажность.
3. Кварцевый агломерат
Основной наполнитель — кварц, но мраморный порошок часто добавляется как функциональная и декоративная добавка. Требования к чистоте особенно высоки.
4. Цементный искусственный камень
Связующее — белый цемент. Мраморный порошок выступает как активная минеральная добавка и заполнитель. Критичны стабильность фракции и отсутствие глинистых примесей.
Технология производства: от сырья до готовой плиты
Типовой процесс производства искусственного камня на основе мраморного порошка включает следующие этапы:
- Подготовка сырья: мраморный порошок просушивается до влажности ≤0,3%, просеивается и дозируется по фракциям.
- Смешивание: наполнитель смешивается со смолой, отвердителем, пигментами и другими добавками в вакуумном смесителе.
- Формование: смесь заливается в формы или прессуется под вакуумом (для агломерата).
- Отверждение: полимеризация при контролируемой температуре.
- Механическая обработка: шлифовка, полировка, калибровка.
- Контроль качества: проверка прочности, водопоглощения, твёрдости и цвета.
Качество каждой партии напрямую зависит от стабильности гранулометрического состава мраморного порошка. Поэтому производители, стремящиеся к серийному выпуску без брака, инвестируют в собственное помольное и классифицирующее оборудование.
Ключевые требования к мраморному порошку
| Параметр | Рекомендуемое значение | Влияние на продукт |
|---|---|---|
| Содержание CaCO₃ | ≥ 97% | Прочность, цвет |
| Влажность | ≤ 0,3% | Пузыри, расслоение |
| Белизна | ≥ 92–95% | Эстетика, цвет |
| Содержание Fe₂O₃ | ≤ 0,05% | Жёлтизна, пятна |
| Фракция (D97) | 10–100 мкм (основа) | Плотность, текстура |
| Маслоёмкость | Низкая | Расход смолы |
Оборудование для производства мраморного порошка
Чтобы получить мраморный порошок, соответствующий требованиям производителей искусственного камня, необходима линия, включающая дробление, помол, классификацию и пылеулавливание. Компания LIMING HEAVY INDUSTRY CO., LTD. с 1987 года проектирует и выпускает промышленное дробильно-помольное оборудование и является одним из лидеров отрасли. Ниже — решения, которые оптимально подходят для переработки мрамора.
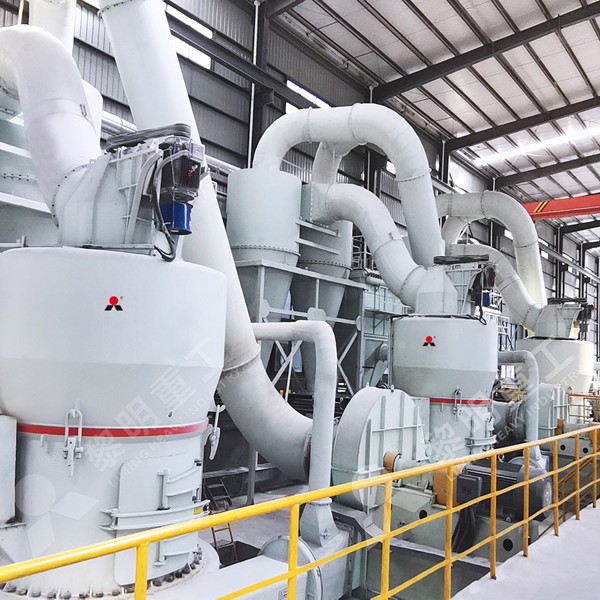
LM Вертикальная мельница (LM Vertical Roller Mill)
LM вертикальная мельница объединяет сушку, помол, сепарацию и транспортировку в одном агрегате. Она оснащена современной системой автоматического управления. Производительность: 10–400 т/ч, входная крупность: 30–55 мм. Это решение идеально для крупнотоннажного производства мраморного порошка с возможностью точной настройки фракции, что критично для стабильности цвета и текстуры искусственного камня.
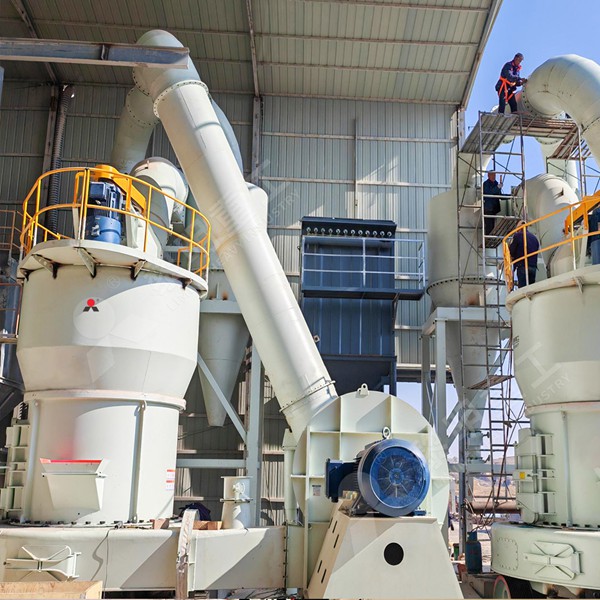
MTW Европейская трапециевидная мельница (MTW European Type Trapezium Mill)
MTW — усовершенствованная версия традиционной мельницы Раймонда. Она отличается запатентованной конструкцией, стабильной работой, высокой производительностью и энергоэффективностью. Производительность: 3–55 т/ч, входная крупность: 30–50 мм. Система включает мельницу, сепаратор, вентилятор, щековую дробилку, вибропитатель, циклон, импульсный пылеуловитель и электрощит. Готовый порошок отличается узким гранулометрическим распределением, что особенно важно для акрилового и полиэфирного камня.
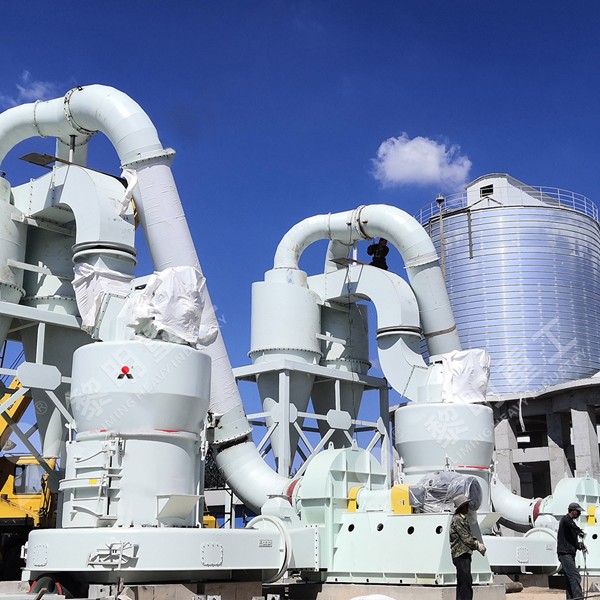
Для производителей, которым нужен сверхтонкий помол, компания также предлагает MW Micro Powder Mill (0,5–25 т/ч, крупность готового продукта до d97 ≤ 5 мкм, регулировка 325–3250 меш) и Raymond Mill (1,2–4,5 т/ч, 613–44 мкм). Для особых задач может использоваться Ball Mill (0,65–50 т/ч).
Как выбрать фракцию мраморного порошка
Выбор фракции зависит от типа искусственного камня и желаемого рисунка:
- Микрокальцит 2–10 мкм: для высокой плотности и гладкой поверхности.
- Порошок 10–50 мкм: базовый наполнитель для solid surface.
- Порошок 50–100 мкм: для агломератов с матовой текстурой.
- Крупка 0,1–2 мм: для декоративных «вкраплений» и имитации гранита.
Оптимально, когда производитель может самостоятельно менять фракционный состав на одной мельнице за счёт настройки классификатора. Именно такую возможность предоставляют вертикальные и трапециевидные мельницы LIMING.
Контроль качества и типичные ошибки
Наиболее частые проблемы при производстве искусственного камня:
- Пузыри и раковины — из-за повышенной влажности порошка.
- Жёлтые пятна — из-за примесей железа в мраморе.
- Неравномерный рисунок — из-за широкого разброса фракций.
- Низкая прочность — из-за недостатка мелкой фракции или глинистых примесей.
- Повышенный расход смолы — из-за высокой маслоёмкости и пористости.
Регулярный входной контроль и использование современного помольного оборудования позволяют свести эти риски к минимуму.
Экономика производства и тенденции рынка
Искусственный камень продолжает вытеснять натуральный в сегментах столешниц, подоконников, умывальников и фасадных панелей. Производители, которые контролируют собственное производство мраморного порошка, получают преимущество в себестоимости и качестве. Инвестиции в мельничную линию окупаются за 1–3 года при стабильной загрузке.
Важно также учитывать экологические нормы: современные мельницы LIMING комплектуются импульсными пылеуловителями, соответствующими международным стандартам. Это снижает выбросы и позволяет работать в городской черте.
Заключение
Мраморный порошок — не просто наполнитель, а функциональная основа искусственного камня. Его качество определяет долговечность, внешний вид и конкурентоспособность конечного продукта. Для производителей, которые хотят выпускать стабильно качественный материал, важно выбрать надёжное оборудование и партнёра с опытом. LIMING HEAVY INDUSTRY CO., LTD. предлагает полный спектр решений — от Raymond Mill до мощных вертикальных мельниц LM — и готова помочь в подборе оптимальной технологии под конкретный тип камня.
FAQ
1. Какая фракция мраморного порошка лучше для акрилового камня?
Для акрилового камня обычно используется микрокальцит с D97 в диапазоне 10–50 мкм, а также декоративные фракции 0,1–0,5 мм. Важны высокая белизна и минимальное содержание железа.
2. Можно ли использовать одну мельницу для разных фракций?
Да. Современные мельницы, например LM Vertical Roller Mill или MTW European Type Trapezium Mill, позволяют регулировать тонкость помола и гранулометрический состав за счёт настройки классификатора.
3. Какая влажность мраморного порошка допустима?
Рекомендуется не выше 0,3%. Повышенная влажность приводит к пузырям, расслоению и снижению прочности готового камня.
4. Какое оборудование LIMING подходит для крупнотоннажного производства мраморного порошка?
Для производительности 10–400 т/ч оптимальна LM Vertical Roller Mill. Для 3–55 т/ч — MTW European Type Trapezium Mill. Для сверхтонкого помола — MW Micro Powder Mill.