

Введение: Ключевая роль упаковки в производстве известнякового порошка
В современной горнодобывающей и перерабатывающей промышленности производство известнякового порошка является сложным многоэтапным процессом, где каждый этап влияет на конечную себестоимость и качество продукта. Однако, если вопросам дробления и помола традиционно уделяется первостепенное внимание, то этапу упаковки, фасовки и паллетирования часто отводится второстепенная роль. Это серьёзное упущение, так как именно на финальной стадии формируется логистическая привлекательность продукта, обеспечивается его сохранность и минимизируются потери. Неэффективная упаковка может свести на нет преимущества самого современного мельничного оборудования, приводя к простоям, потерям материала и недовольству клиентов. Данная статья посвящена комплексному анализу оптимизации процессов упаковки известнякового порошка, охватывающему три ключевых аспекта: фасовку, взвешивание и паллетирование.
Известняковый порошок, используемый в производстве сухих строительных смесей, ЛКМ, полимеров и для десульфуризации дымовых газов, имеет специфические физико-химические свойства: высокую сыпучесть, склонность к пылению и слеживанию. Это предъявляет особые требования к упаковочному оборудованию, которое должно обеспечивать высокую точность дозирования и герметичность тары. Наша компания, LIMING HEAVY INDUSTRY CO., LTD., с 1987 года специализируется на производстве измельчительного оборудования, и на основе многолетнего опыта мы выделили ключевые факторы, влияющие на эффективность упаковочного процесса для данного типа материалов.
Фасовка: Точность и скорость как залог рентабельности
Процесс фасовки является первым и одним из самых критических этапов упаковки. Для известнякового порошка, который часто поставляется в мешках по 25 кг или 50 кг (а также в мягких контейнерах типа биг-бэг), критически важна дозировка. Отклонения в весе даже на 0.5% могут привести к значительным финансовым потерям при больших объемах производства. Существует два основных типа фасовочного оборудования: гравитационные и шнековые (весовые) фасовщики.
Гравитационные фасовщики подходят для сыпучих материалов с хорошей текучестью. Однако для известнякового порошка, особенно мелких фракций (менее 100 мкм), они не всегда эффективны из-за возможного зависания материала в бункере и неравномерной подачи. Шнековые фасовщики обеспечивают гораздо более высокую точность и контроль над процессом. Они используют шнек для принудительной подачи материала, что позволяет дозировать продукт с точностью до ±20-30 грамм на мешок 50 кг. Это достигается за счет комбинации грубой и точной дозировки: сначала шнек работает на высокой скорости, заполняя большую часть мешка, а затем переключается на медленный режим для точного долива.
Для оптимизации фасовки следует обратить внимание на несколько аспектов. Во-первых, использование системы аэрации (псевдоожижения) в бункере-накопителе, которая предотвращает образование сводов и обеспечивает равномерный поток порошка к шнеку. Во-вторых, наличие системы анти-пыления с обратным всасыванием воздуха в зоне зажима мешка. Это не только улучшает условия труда, но и возвращает уловленный продукт обратно в цикл, снижая потери сырья. В-третьих, конструкция самих зажимных губок должна обеспечивать полную герметизацию во время фасовки, чтобы исключить просыпание материала.
Кроме того, важно учитывать тип используемых мешков. Клапанные мешки (с открытым или закрытым клапаном) требуют разных типов насадок. Закрытые клапанные мешки заполняются через специальный клапан, что делает процесс практически без пыления и очень быстрым, но требует большей аккуратности при установке мешка. Открытые мешки проще в обращении, но требуют последующей зашивки горловины, что добавляет этап в процесс. Выбор между ними зависит от требований конечного потребителя и скорости упаковочной линии.
Взвешивание: Контроль качества и соответствие стандартам
Точное взвешивание — это не просто юридическое требование, но и инструмент управления качеством, влияющий на репутацию производителя. Недовес вызывает претензии и штрафы со стороны клиентов, перевес — снижает рентабельность производства. Оптимальная система взвешивания должна быть интегрирована в линию фасовки и обеспечивать автоматический контроль каждого мешка.
Тензометрические датчики являются стандартом для современных фасовочных весов. Они отличаются высокой точностью, надежностью и быстродействием. Важно регулярно проводить калибровку датчиков и проверять их состояние, так как вибрация и пыль могут влиять на показания. Современные весовые контроллеры позволяют использовать функцию динамической компенсации, которая учитывает вес падающей струи материала в момент отсечки. Это позволяет повысить точность и ускорить цикл фасовки.
Кроме первичного взвешивания на фасовочной машине, рекомендуется устанавливать поточные или статические контрольные весы перед паллетизатором. Это обеспечивает 100% контроль выпускаемой продукции. Мешки, не соответствующие допускам (обычно ±0.1-0.2 кг), автоматически отбраковываются с линии, что гарантирует высокое качество поставляемых партий. Автоматические контрольные весы могут быть оснащены системой статистического управления процессом (SPC), которая собирает данные о весе каждой единицы продукции и позволяет анализировать тенденции и корректировать работу фасовочной машины в режиме реального времени.
Совет эксперта LIMING: Для достижения максимальной точности взвешивания на линиях с высокой производительностью, мы рекомендуем использовать фасовочные системы с двух- и трехстадийным режимом дозирования. Первоначальное грубое взвешивание (до 90% массы) происходит на максимальной скорости, среднее (до 98%) на сниженной, и финишное дозирование осуществляется импульсными микроподачами. Эта методика, применяемая в наших комплексных решениях, позволяет сократить время цикла до 30% без потери точности, что особенно важно при фасовке микрокальцита и других тонких фракций после мельниц серии MTW или MW.
Паллетирование: Эффективная логистика и сохранность груза
После фасовки и взвешивания мешки с известняковым порошком необходимо сформировать в паллеты для удобства транспортировки и хранения. Ручное паллетирование — это низкоэффективный, трудоемкий и дорогостоящий процесс, который к тому же увеличивает риск повреждения мешков. Автоматизация паллетирования позволяет значительно повысить производительность труда и обеспечить стабильное качество укладки.
Существует два основных типа паллетизаторов: роботизированные (манипуляторные) и традиционные (с решеткой или цепным конвейером). Роботизированные паллетизаторы становятся все более популярными благодаря своей гибкости. Они занимают меньше места, могут работать с различными схемами укладки и легко адаптируются к смене типоразмеров мешков. Захватное устройство (насадка) может быть выполнено в виде зажимов для фронтального захвата или в виде вакуумной системы. Для мешков с очень сыпучим порошком, которые могут деформироваться, лучше использовать зажимные захваты с боковой поддержкой, чтобы предотвратить выпадение мешка.
Ключевым фактором при паллетировании является схема укладки (например, 4×5 = 20 мешков на паллету). Правильно выбранная схема обеспечивает максимальную устойчивость штабеля. Для этого применяется укладка в перевязку («в елочку» или «спираль»), когда мешки вышележащего слоя ложатся перпендикулярно или со смещением относительно нижнего слоя. Традиционные паллетизаторы на цепи с поворотным столом позволяют автоматически поворачивать слой на определенный угол (обычно 90 или 180 градусов) для создания перевязки. Роботизированные системы выполняют это действие с помощью программного обеспечения, без дополнительных механических узлов.
Важно также обеспечить натяжение и фиксацию груза. Обычно используются стрейч-пленка и пластиковые ленты-стяжки. Автоматические стретч-обмотчики могут устанавливаться в линию сразу после паллетизатора. Они оборачивают паллет снизу вверх или наоборот, обеспечивая защиту от влаги и смещения во время транспортировки. Нанесение угловых защитных профилей также является положительной практикой, которая предотвращает повреждение мешков при стяжке лентами.
Интеграция систем и управление процессом
Истинная оптимизация достигается не за счет какого-то одного компонента, а за счет гармоничной интеграции фасовщика, весов и паллетизатора в единую автоматизированную линию. Современные системы управления на базе программируемых логических контроллеров (ПЛК) и человеко-машинного интерфейса (HMI) позволяют полностью контролировать весь цикл от подачи мешка до выхода готового паллета.
Интеграция с ERP-системой завода позволяет вести учет готовой продукции в реальном времени, отслеживать параметры производства и управлять складскими запасами. При выборе оборудования важно обращать внимание на возможность синхронизации скорости упаковочной линии с производительностью мельницы. Например, если ваша линия по производству порошка с использованием мельницы MTW European Type Trapezium Mill производит 20 тонн в час, то упаковочная линия должна иметь паспортную производительность не менее 25 тонн в час, чтобы обеспечить запас по времени на обслуживание и смену паллет.
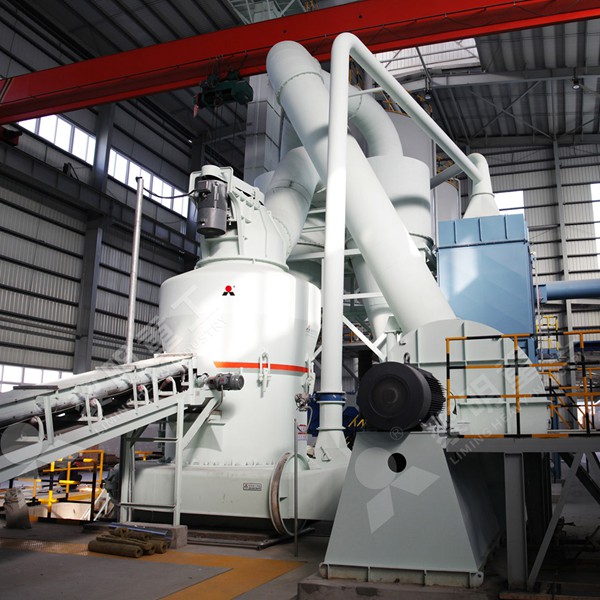
Рекомендация по оборудованию: Мы настоятельно рекомендуем наши комплексные решения, включающие в себя высокопроизводительные фасовочные комплексы, способные работать в паре с такими мельницами, как LM Vertical Roller Mill и Raymond Mill. Например, LM-серия вертикальных мельниц (производительностью до 400 т/ч) позволяет организовать полный цикл «помол-упаковка» с наименьшими удельными затратами, а наш запасной упаковочный модуль гарантирует бесперебойную работу даже при пиковых нагрузках.
Заключение
Оптимизация упаковки известнякового порошка — это комплексная задача, требующая внимания к деталям на каждом этапе. Инвестиции в современное фасовочное оборудование с точными системами взвешивания и автоматизированное паллетирование быстро окупаются за счет снижения потерь материала, экономии рабочей силы, повышения качества послепродажного обслуживания и, как следствие, роста конкурентоспособности. Разработка передовых решений — наша специализация с 1987 года. Компания LIMING HEAVY INDUSTRY CO., LTD., обладая современным производственным комплексом (площадью более 80 000 м² в главном офисе и 67 000 м² в промышленном парке Шанцзе), готова предоставить не только мельничное оборудование, но и комплексные интегрированные линии, соответствующие самым высоким мировым стандартам эффективности.
Помните, что правильно организованный процесс фасовки — это не точка в технологической цепочке, а начало вашего успеха на рынке готовой продукции. Сфокусировавшись на точности, скорости и автоматизации, вы сможете превратить упаковку из затратной статьи в источник конкурентного преимущества.
FAQ – Часто задаваемые вопросы
1. Какая точность дозирования достижима для известнякового порошка при фасовке в мешки по 50 кг?
Современные шнековые фасовщики, используемые в линиях, предлагаемых компанией LIMING, позволяют достичь точности в пределах ±20-30 грамм (то есть 0.04% – 0.06%). Для этого применяется двух- или трехстадийная система дозирования (грубая, средняя, точная) с динамической компенсацией потока на основе данных тензометрических датчиков.
2. Как сократить пыление при фасовке тонкодисперсного известнякового порошка (более 500 меш)?
Основными мерами являются: использование фасовочных машин с закрытой конструкцией и системой обратного всасывания воздуха (vapor recovery), применение клапанных мешков с клапаном, исключающим выход материала, а также установка локальных аспирационных укрытий с рукавными фильтрами в зоне зажима мешка.
3. Что лучше выбрать для паллетирования: робота или традиционный паллетайзер?
Если ваша производственная линия выпускает один типоразмер мешков (например, только 25 кг) и имеет стабильный высокий объем (более 2000 мешков в час), то традиционный паллетайзер с поворотным столом будет надежным и недорогим решением. Если требуется гибкость в работе с различной продукцией или ограничена площадь помещения, роботизированный манипулятор является лучшим выбором. LIMING предлагает интеграцию обоих типов, а также гибридные решения.
4. Насколько часто нужно проводить калибровку весового оборудования для предотвращения недовесов или перевесов?
Рекомендуется проводить ежедневную проверку контрольными гирями (настройка нуля и спана) перед началом смены. Полная метрологическая поверка согласно местному законодательству обычно требуется раз в год или раз в два года. Однако наша практика показывает, что для систем на тензодатчиках также важна периодическая подтяжка болтов и проверка на отсутствие пыли на элементах, так как это может смещать нулевую точку. Внедрение автоматических калибровочных циклов в ПЛК позволит снизить степень участия оператора и повысить надежность измерений.