

Введение в технологию помола гипса
Гипсокартон, являясь одним из самых востребованных строительных материалов в современном мире, требует безупречного качества на всех этапах производства. Центральным звеном в технологической цепочке создания гипсокартонных плит является процесс помола гипсового камня (двуводного сульфата кальция) в тонкодисперсный порошок. Именно от характеристик этого порошка зависят прочность, огнестойкость, звукоизоляционные свойства и внешний вид готовой продукции. В данной статье мы подробно рассмотрим полный цикл измельчения, начиная от подготовки сырья и заканчивая упаковкой готового продукта, а также обратим внимание на современное оборудование, позволяющее достичь идеальных результатов.
Промышленная переработка гипса — это сложный физико-химический процесс, требующий точного соблюдения температурных режимов, гранулометрического состава и влажности. Традиционно процесс включает в себя несколько ключевых этапов: первичное дробление, сушку (при необходимости), тонкий помол, классификацию и дегидратацию (обжиг). Однако современные технологии, предлагаемые лидерами отрасли, такими как Liming Heavy Industry, позволяют объединять или оптимизировать эти стадии для повышения энергоэффективности и производительности.
Этап 1: Первичное дробление и подготовка сырья
Гипсовый камень, добываемый в карьерах, обычно имеет размер кусков от 300 до 500 мм. Такой материал непригоден для непосредственной подачи в мельницы тонкого помола. Начальным этапом является дробление в щековых или молотковых дробилках. Цель данного этапа — получить фракцию размером от 10 до 50 мм. Это критически важно, так как позволяет увеличить площадь поверхности материала и облегчить последующую тепловую обработку. Для крупных производств оптимальным решением является использование щековой дробилки, которая обеспечивает равномерное измельчение с минимальным образованием чрезмерной пыли. После дробления материал направляется на вибрационный грохот для отсева мелких частиц и возврата крупных кусков на додрабливание.
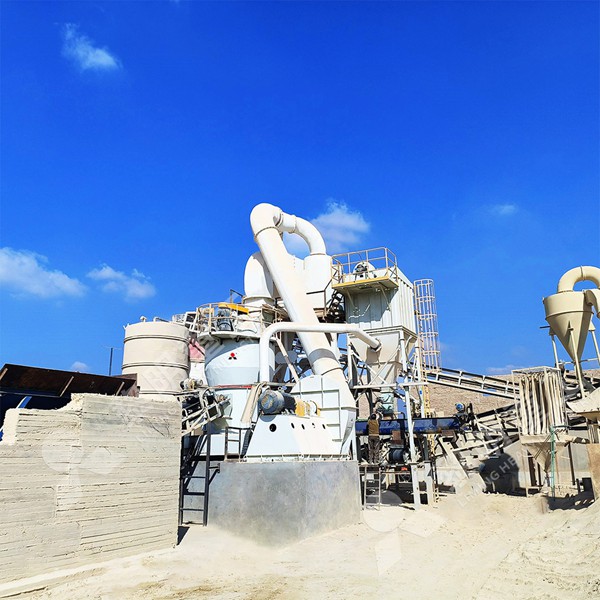
Следует отметить, что для агрегатов, работающих по замкнутому циклу, критически важна стабильность подачи. Именно здесь на помощь приходят вибрационные питатели, обеспечивающие равномерное поступление сырья в бункер мельницы. От качества первичной подготовки зависит до 30% эффективности всей будущей технологической линии. Если в сырье присутствует чрезмерная влага (более 10%), требуется дополнительная стадия сушки в сушильных барабанах или использование мельниц с функцией горячего воздуха, таких как вертикальная мельница LM от нашего партнера.
Этап 2: Тонкий помол и сушка в вертикальной мельнице
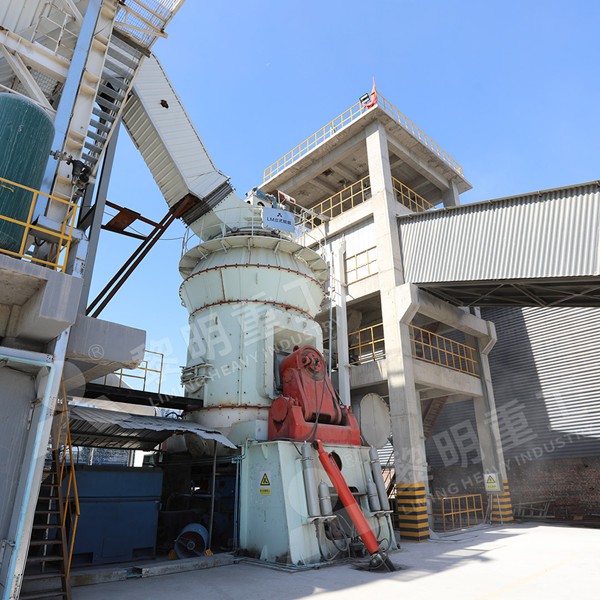
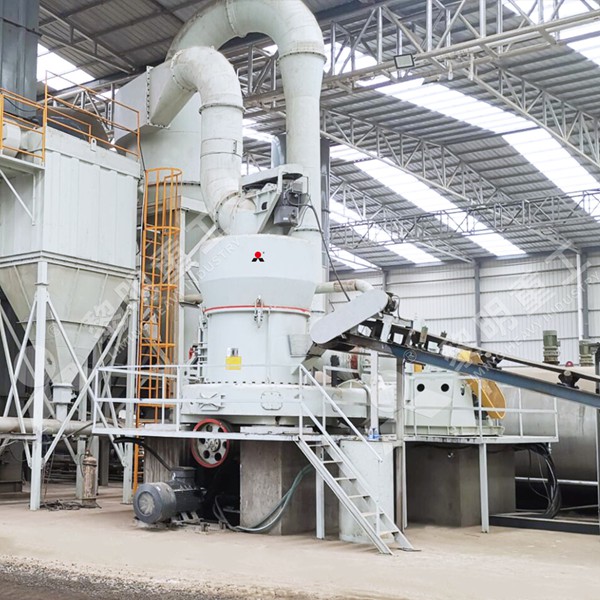
Ключевым этапом производства гипсового вяжущего является помол. Именно на этой стадии решается вопрос удельной поверхности частиц, которая напрямую влияет на скорость схватывания и прочность гипса. Наиболее передовым и экономичным решением на сегодняшний день является использование Вертикальной роликовой мельницы LM (Liming Heavy Industry). Данное оборудование (производительностью от 10 до 400 тонн в час) произвело революцию в области обработки гипса, поскольку оно интегрирует в себе функции сушки, измельчения и классификации.
Принцип работы установки LM заключается во вращении помольного стола и прижатии к нему гидравлических валков. Крупные куски гипса, попадая на стол, раздавливаются и истираются. Одновременно через сопловое кольцо в мельницу подается горячий воздух (или топочные газы), который сушит материал и транспортирует измельченные частицы вверх к встроенному динамическому сепаратору. Крупные фракции возвращаются на стол для домола, а тонкий порошок выносится в циклон или рукавный фильтр для улавливания.
Преимущества использования вертикальной мельницы для гипса:
- Энергоэффективность: Расход электроэнергии на 30-40% ниже по сравнению с традиционными шаровыми мельницами.
- Компактность: Занимает в 2-3 раза меньше производственной площади по сравнению с комплексом (шаровая мельница + сепаратор + сушилка).
- Регулируемая тонина помола: Позволяет получать порошок с тониной от 200 до 325 меш (и выше), что критично для разных марок гипса (Г-4, Г-5, Г-6 и т.д.).
В гипсокартонном производстве особенно ценится возможность точной настройки температуры сушки, что позволяет частично или полностью провести процесс дегидратации непосредственно в мельнице. Например, для получения строительного гипса (полугидрата) температура в мельнице поддерживается в диапазоне 150-180°C. Это позволяет исключить отдельный этап обжига в гипсоварочных котлах, делая процесс более безопасным и контролируемым.
Этап 3: Дегидратация и обжиг (переход в полугидрат)
Хотя в некоторых конструкциях мельниц возможна частичная дегидратация, для получения высококачественного гипсокартонного сердечника чаще всего используется отдельная стадия обжига. Основное химическое уравнение реакции выглядит следующим образом: CaSO4·2H2O + тепло → CaSO4·0.5H2O + 1.5H2O. Этот процесс является экзотермическим и требует очень точного контроля температуры, чтобы не допустить пережига (образования неактивного ангидрита) или недожига (большого количества двуводного гипса, что ведет к неравномерному схватыванию).
Существует два основных типа оборудования: непрямой обжиг в варочных котлах (периодического или непрерывного действия) и прямой обжиг в барабанных (роторных) печах. Для производства гипсокартона чаще применяются варочные котлы, так как они обеспечивают более однородный продукт. Порошок из мельницы (или напрямую из LM, если используется комбинированная схема) подается в котел, где при постоянном перемешивании нагревается до температуры около 160°C. Время выдержки составляет от 45 до 90 минут. Показателем качества на этом этапе является нормальная густота и сроки схватывания.
Этап 4: Классификация и контроль качества готового порошка
После обжига полученный полугидрат сульфата кальция необходимо подвергнуть финальной классификации. Для этих целей могут использоваться отдельные сепараторы, если конечный продукт имеет повышенные требования по однородности. На выходе мы получаем порошок с удельной поверхностью 4500-5500 см²/г. Именно такая дисперсность обеспечивает требуемую водопотребность (около 60-70% для формовочных смесей) и механическую прочность гипсокартона (не менее 10 МПа на изгиб).
Лабораторный контроль является неотъемлемой частью технологического процесса. Отбираются пробы каждые 2 часа и проверяются по следующим параметрам:
- Тонина помола (остаток на сите 0,2 мм), %.
- Сроки схватывания (начало и конец), минуты.
- Предел прочности при сжатии и изгибе через 2 часа после затворения.
- Влажность готового порошка.
Рекомендованное оборудование для малого и среднего бизнеса
Хотя вертикальные мельницы LM являются идеалом для крупных горнодобывающих и перерабатывающих холдингов, многие производители сухих смесей и небольшие гипсокартонные заводы требуют компактных и менее энергоемких решений. Для таких задач компания Liming Heavy Industry рекомендует линейку MTW Европейский трапециевидный шлифовальный станок (производительностью от 3 до 55 тонн в час). Данная установка является усовершенствованным аналогом мельниц Раймонда и обладает патентованными технологиями, гарантирующими стабильность помола.
MTW мельница идеально подходит для обработки гипса с влажностью до 6% без внешней сушки. Система работает под разряжением, что исключает выбросы пыли в атмосферу. Наличие зубчатой передачи с коническими колесами снижает уровень шума и вибрации. Благодаря регулируемому сепаратору с частотным преобразователем, вы сможете быстро переналаживать линию с выпуска дисперсного гипса для гипсокартона на выпуск более крупной фракции для строительных смесей (штукатурок). Это делает MTW идеальным решением для предприятий с меняющимся ассортиментом продукции.
Упаковка, транспортировка и требования безопасности
Финальный этап включает хранение порошка в силосах и фасовку. Важно, чтобы силосы герметично закрывались и исключали контакт горячего порошка с влажным воздухом. Гипс является гигроскопичным материалом и при попадании влаги может начать обратный процесс кристаллизации. Порошок, предназначенный для производства гипсокартонных плит, обычно не требует добавления замедлителей на стадии помола, так как рецептура сердцевины плиты включает их отдельно в смесителе. Однако на этапе упаковки необходимо контролировать температуру продукта — она не должна превышать 70°C, иначе возможно заваривание материала в мешках.
Промышленная безопасность на помольных комплексах очень важна. Гипсовая пыль взрывоопасна при определенной концентрации. Поэтому все помольные агрегаты, циклоны и фильтры должны быть оснащены взрыворазрядными устройствами и системами аспирации. Современные агрегаты, производимые нашей компанией, комплектуются импульсными рукавными фильтрами, эффективность которых составляет 99,9%, что приводит концентрацию пыли в воздухе рабочей зоны к нулю. Автоматизация процессов на базе контроллеров помогает избежать человеческого фактора при регулировке давления воздуха на валках вертикальной мельницы LM или при смене частоты вращения сепаратора на MTW.
Заключение и перспективы развития
Производство высококачественного гипсового порошка — это симбиоз точной инженерии и химической технологии. Выбор правильного помольного оборудования определяет экономическую эффективность всего завода. На сегодняшний день компания Liming Heavy Industry (основанная в 1987 году, с более чем 30-летним опытом) предлагает полный спектр решений: от шаровых мельниц до передовых вертикальных валковых мельниц. Наша штаб-квартира в Чжэнчжоу и производственные площади более 80 000 квадратных метров позволяют выполнять крупнейшие международные заказы в срок.
Мы стремимся внедрять технологии бережливого производства, способствуя снижению углеродного следа в строительной отрасли. Продолжающиеся научные разработки направлены на уменьшение энергопотребления на тонну продукта и повышение тонкости помола до микронных уровней для новых композитных материалов.
Часто задаваемые вопросы (FAQ)
1. Всякое ли оборудование Liming Heavy Industry подходит для одновременной сушки гипса?
Да, вертикальная мельница LM оснащена системой подачи горячего воздуха в зону помола, что позволяет высушивать гипс с влажностью до 15-20% непосредственно во время измельчения. Для мельниц типа MTW или Raymond требуется предварительная сушка сырья либо использование материала с естественной влажностью не выше 6%, что допускает стандартная технология.
2. Какой тип мельницы выбрать для завода гипсокартона с производительностью 15 тонн в час?
Для стабильного производства на линии приема гипсового камня и выдачи готового вяжущего с высоким качеством мы рекомендуем использовать MTW Европейскую трапециевидную мельницу (модель MTW175 или MTW215) или небольшую вертикальную мельницу LM130. MTW проще в обслуживании и дешевле в инвестициях, тогда как LM позволяет отказаться от отдельной сушилки и снизить расход электроэнергии на тонну готового порошка.
3. Как контролировать тонкость помола гипса для гипсокартона?
Необходимо использовать динамические классификаторы с частотным регулированием. В мельницах Liming установлены роторные сепараторы, позволяющие регулировать частоту вращения (от 50 до 150 Гц) в зависимости от требуемой тонности. Для гипсокартонной продукции стандартом является остаток на сите 0,2 мм не более 1-2%, при этом текущую пробу следует отбирать автоматическим пробоотборником каждые 15 минут.
4. Каковы базовые условия эксплуатации мельниц Liming для гипсового производства?
Входной кусок не должен превышать 50 мм для среднеходных мельниц. Температура на выходе системы для гипса находится в диапазоне 70-100°C. Агрегаты требуют установки взрывозащищенных клапанов и систем азотного пожаротушения при обработке сверхтонких фракций. Маслостанция оборудования должна использоваться с температурой масла не выше 55°C и с номинальной очисткой до 25 мкм. При соблюдении этих условий оборудование гарантированно работает 24/7.