

Введение: Роль гипсового порошка в современном производстве вентиляционных блоков
Вентиляционные блоки являются неотъемлемым элементом современных строительных конструкций, обеспечивая необходимый воздухообмен в жилых, коммерческих и промышленных зданиях. Качество этих блоков напрямую зависит от сырья, используемого в их производстве. Гипсовый порошок, как основной компонент, определяет не только физико-механические свойства готового изделия, но и его долговечность, пожаробезопасность и способность к звукоизоляции. В данной статье мы подробно рассмотрим ключевые спецификации качества гипсового порошка, необходимые для производства высококлассных вентиляционных блоков, а также технологические преимущества, которые получает производитель при использовании оптимизированных партий сырья.
Современные требования к строительным материалам диктуют необходимость строгого контроля на всех этапах технологической цепочки. От того, насколько точно соблюдены параметры помола, химического состава и влажности гипса, зависит стабильность процесса формования, скорость схватывания и конечная прочность блоков. Производители, стремящиеся к выпуску конкурентоспособной продукции, должны уделять первостепенное внимание не только объему поставок, но и качественным характеристикам гипсового вяжущего.
Основные физико-химические показатели гипсового порошка для вентиляционных блоков
Качество гипсового порошка регламентируется рядом параметров, каждый из которых влияет на конечный продукт. Ниже приведены наиболее значимые спецификации, на которые следует обращать внимание при выборе сырья и контроле производственного процесса.
1. Дисперсность (Тонкость помола)
Этот показатель характеризует удельную поверхность частиц и直接影响 водопотребность и скорость гидратации. Для производства вентиляционных блоков оптимальной считается тонкость помола, при которой остаток на сите 0,2 мм не превышает 2-5%, а на сите 0,08 мм — не более 8-15%. Более тонкий помол увеличивает прочность изделия, но повышает водопотребность смеси, что может привести к увеличению пористости и снижению морозостойкости. Напротив, слишком грубый помол замедляет схватывание и делает блоки хрупкими. Идеальное значение должно быть подобрано опытным путем в зависимости от конструкции формы и типа применяемого оборудования.
2. Водопотребность (Нормальная густота)
Количество воды, необходимое для получения гипсового теста стандартной консистенции (расплыв цилиндра 180±5 мм), называется нормальной густотой. Обычно она колеблется в пределах 55-65% от массы сухого гипса. Для вибропрессованных и литьевых технологий производства вентиляционных блоков предпочтительна минимальная водопотребность при максимальной текучести смеси. Избыток воды является главным врагом качества, так как при его испарении образуются поры, снижающие плотность и несущую способность блока. Современные пластифицирующие добавки позволяют снизить этот показатель, однако базовое качество гипса должно быть высоким.
3. Сроки схватывания
Для эффективной организации производственного цикла (особенно при использовании конвейерных линий с высокой оборачиваемостью форм) критически важны сроки начала и конца схватывания. Начало схватывания для формовочных смесей должно наступать не ранее 4-6 минут после затворения водой, а конец — не позднее 25-30 минут. Слишком быстрое схватывание приводит к браку (недоливы) и перерасходу замедлителей. Замедленное схватывание снижает производительность и требует увеличения времени выдержки изделий в формах. Поставщик сырья должен обеспечивать стабильность этих параметров в каждой партии.
4. Прочность на сжатие и изгиб
Класс гипса (например, Г-5, Г-6, Г-7) определяет его прочностные характеристики. Для вентиляционных блоков, которые часто являются несущими элементами шахт, требуется гипс марки не ниже Г-5. Но для ответственных конструкций рекомендуется использовать сырье с запасом прочности (Г-6 и выше). Прочность на сжатие измеряется через 2 часа после затворения (для контрольных образцов) и должна составлять не менее 5-6 МПа. Особое внимание уделяется прочности на изгиб, так как блоки испытывают нагрузки при транспортировке и монтаже, и этот показатель должен быть выше 2,5-3,0 МПа.
5. Химический состав и содержание примесей
Содержание основного вещества (CaSO4·0,5H2O) должно быть не менее 90-95% (для полуводного гипса). Наличие вредных примесей, таких как свободная известь (CaO), магнезиальные соли или органические соединения, может привести к высолообразованию на поверхности готовых блоков, неравномерности твердения и внутренним напряжениям. Рекомендуется также контролировать водородный показатель (pH) водной вытяжки, который должен находиться в нейтральной или слабощелочной среде (6,5-8,0). Примеси глины или кварцевого песка снижают адгезию между частицами вяжущего.
Технологические преимущества использования высококачественного помольного оборудования в производстве гипса
Стабильное качество гипсового порошка невозможно без современного дробильно-измельчительного оборудования. При переработке природного гипсового камня (двуводного сульфата кальция) в порошок полуводного гипса необходимо обеспечить равномерный нагрев, тонкий помол и точную классификацию частиц. Традиционные шаровые мельницы часто не способны обеспечить требуемое распределение частиц по размерам без переизмельчения, что ведет к перерасходу электроэнергии и нестабильности свойств. Именно поэтому прогрессивные производители выбирают инновационные решения в области вертикальных и роликовых мельниц.
Одним из лидеров в этой области является компания Liming Heavy Industry, которая с 1987 года разрабатывает и внедряет высокотехнологичное оборудование для горнорудной и строительной промышленности. Наши установки позволяют достичь высокой эффективности и производительности при производстве гипсовых вяжущих.
Преимущества вертикальных мельниц Liming
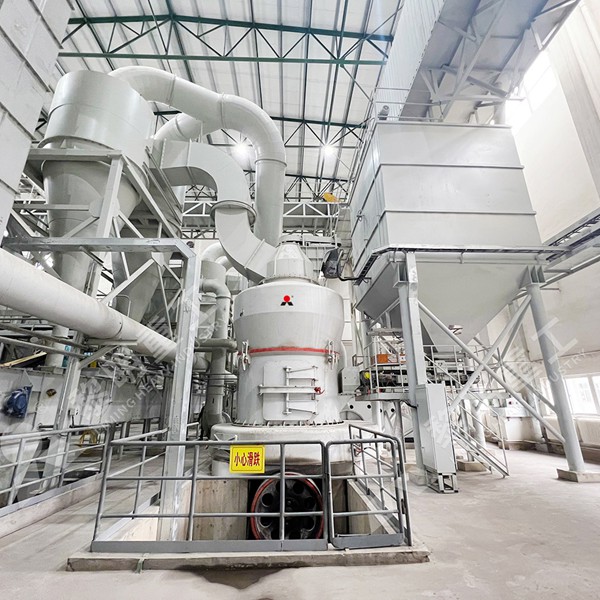
Для задач получения гипсового порошка с высокими качественными характеристиками мы рекомендуем обратить внимание на LM Vertical Roller Mill. Данная мельница интегрирует в себе процессы сушки, помола, сепарации и транспортировки материала. Это особенно актуально для гипса, так как исходное сырье (гипсовый камень) часто содержит до 10-15% влаги. В мельнице LM горячий воздух циркулирует непосредственно в помольной камере, что позволяет совместить сушку с помолом, исключая необходимость в отдельных сушильных барабанах. Благодаря регулируемому сепаратору, можно в узких пределах менять тонкость помола в диапазоне от 1% до 5% остатка на сите 0,08 мм. Производительность линий составляет от 10 до 400 тонн в час, что полностью покрывает потребности крупных заводов ЖБИ. Входной размер куска достигает 55 мм, что упрощает схему дробления на первичном этапе.
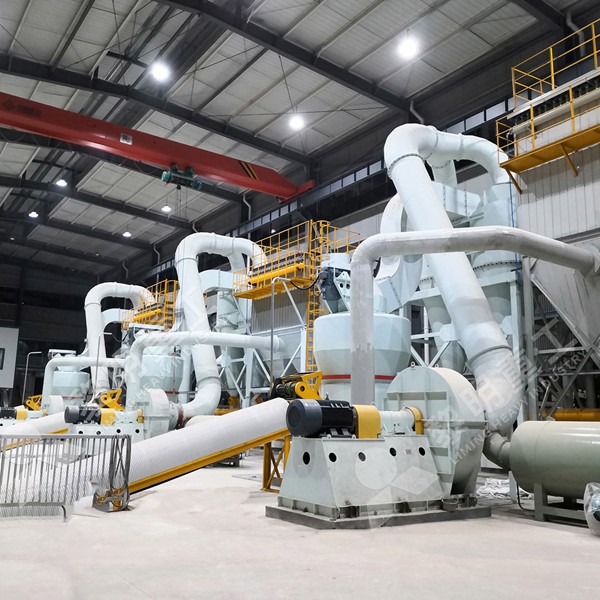
В случаях, когда требуется более тонкая и специфическая обработка, либо при небольших объемах производства вентиляционных блоков, отличным выбором станет Raymond Mill или MTW European Type Trapezium Mill. Аппараты MTW являются современной модернизацией классических маятниковых мельниц. Они обладают патентованной технологией и стабильной производительностью (от 3 до 55 т/ч). Отличительной особенностью MTW является внутренняя система циркуляции воздуха и импульсный фильтр, что делает производство экологически чистым и удовлетворяет самым строгим природоохранным нормам. Эти мельницы незаменимы для гипсовых производств, стремящихся к получению порошка с выходом фракции 613-44 микрон.
Использование мельниц Liming Heavy Industry в технологической линии производства гипса позволяет наладить выпуск продукта с прогнозируемыми сроками схватывания и высокой однородностью частиц, что напрямую сказывается на стабильности качества вентиляционных блоков и снижении доли брака.
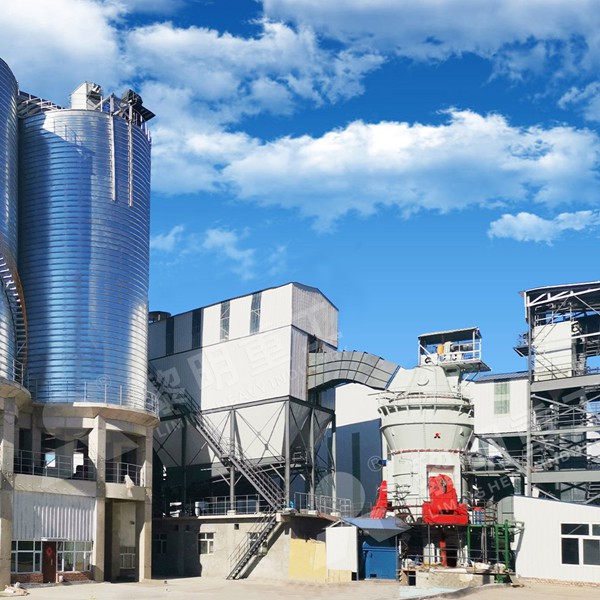
Влияние качества порошка на свойства вентиляционных блоков и экономику производства
Применение гипсового порошка, произведенного на современном оборудовании с точной настройкой, дает предприятию несколько неоспоримых преимуществ. Во-первых, снижается расход воды затворения. Это приводит к повышению плотности и прочности блоков. Более плотный блок имеет лучшие звукоизоляционные характеристики, так как воздухопроницаемость структуры снижается, а масса на единицу объема увеличивается. Во-вторых, стабильные сроки схватывания позволяют сократить цикл формования. Если гипс стабильно начинает схватываться через 5 минут после затворения, оператор линии может своевременно освобождать формы, не опасаясь прилипания или недозаполнения. Это увеличивает производительность без расширения парка форм.
Третьим важнейшим аспектом является геометрическая точность блоков. Высококачественный порошок с узким гранулометрическим составом дает меньшую усадку и минимальную деформацию при твердении. Готовые изделия имеют точные габариты и ровные грани, что упрощает монтаж вентиляционных каналов и позволяет использовать тонкослойные клеевые составы для кладки. Не стоит забывать и о внешнем виде: блоки, произведенные из чистого порошка без примесей, имеют ровный белый или светло-серый цвет, что улучшает эстетическое восприятие готового здания без дополнительной штукатурки.
Наконец, экономическая эффективность. Современные мельницы, такие как наши LM Vertical Roller Mill и MTW European Type Trapezium Mill, потребляют значительно меньше энергии на тонну готового продукта по сравнению с традиционными шаровыми мельницами. Дополнительно, встроенная система сепарации позволяет отсеивать недомолотые частицы обратно в зону помола, гарантируя 100% выход кондиционного материала и исключая потери сырья. Долговечность броневых плит и роликов снижает затраты на техническое обслуживание. Все это в комплексе снижает себестоимость гипсового порошка, делая производство вентиляционных блоков более рентабельным даже в условиях жесткой конкуренции на строительном рынке.
Заключение
Качественный гипсовый порошок — это не просто сырье, а фундамент прочности, долговечности и экономичности производства вентиляционных блоков. Ключевые спецификации, такие как тонкость помола, водопотребность и стабильность схватывания, должны строго контролироваться на каждом предприятии. Использование передового дробильно-измельчительного оборудования, представленного компанией Liming Heavy Industry, позволяет достичь мировых стандартов качества и обеспечить непрерывность технологического процесса. Инвестиции в надежное оборудование окупаются за счет снижения эксплуатационных расходов и выпуска продукции, способной конкурировать на самом взыскательном рынке.
Часто задаваемые вопросы (FAQ)
- Вопрос: Какой показатель качества гипсового порошка влияет на риск появления трещин в вентиляционных блоках?
Ответ: Риск трещин напрямую связан с водопотребностью гипса. Избыточная вода затворения испаряется из тела блока, вызывая усадочные деформации и микротрещины. Стабильно низкая водопотребность (менее 60%) при высокой текучести — залог монолитной структуры. - Вопрос: Чем отличаются отечественные мельницы Liming от традиционных шаровых при помоле гипса?
Ответ: В отличие от шаровых мельниц, работающих по принципу удара, в наших вертикальных и трапециевидных мельницах (LM и MTW) используется принцип раздавливания и истирания. Это позволяет получить более равномерное распределение частиц по размерам без переизмельчения, что критически важно для ровного водопоглощения гипса. - Вопрос: Можно ли использовать гипсовый порошок от производителей на мельницах Liming для архитектурных (дымоходных) блоков?
Ответ: Да. Благодаря возможности точной настройки сепаратора, наши мельницы позволяют выпускать гипсмарки Г-6 и Г-7 с повышенной плотностью. Это выдерживает повышенные требования к прочности дымоходных каналов и газоходов. - Вопрос: Какие сроки схватывания считаются оптимальными при вибролитье вентиляционных блоков?
Ответ: Для вибролитья важно, чтобы гипс не схватывался во время заливки и вибрации (обычно 3-5 минут), но после снятия вибрации быстро набирал распалубочную прочность. Оптимальный диапазон начала схватывания — 6-8 минут, конец — не более 25 минут.